
☰
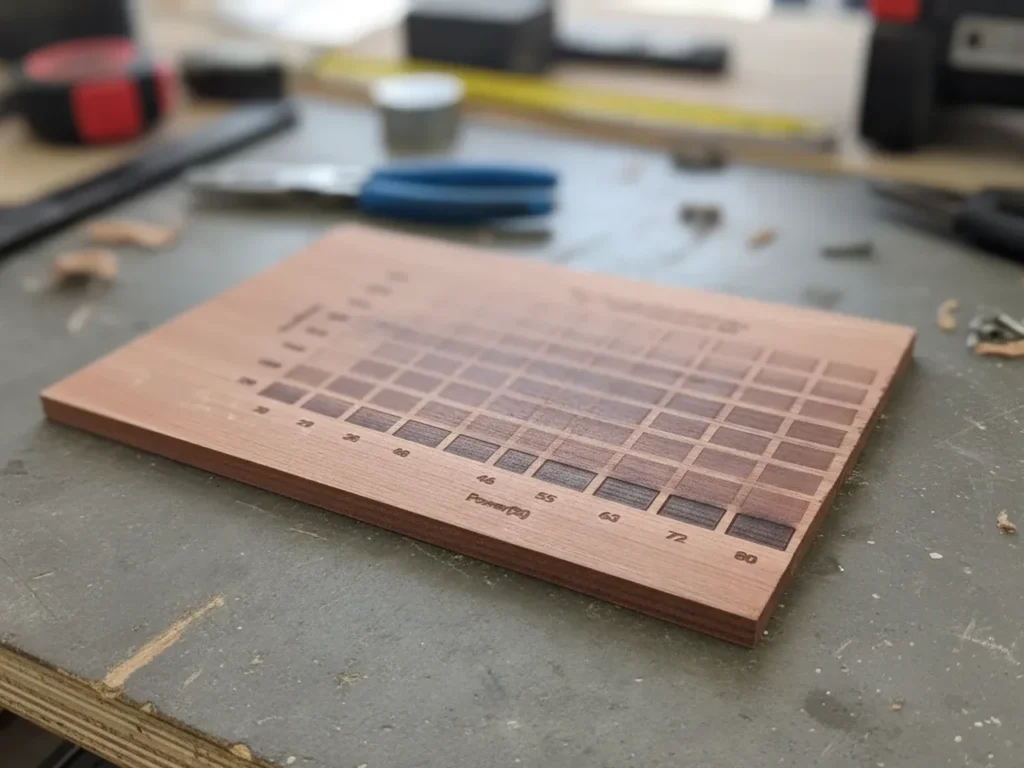
Una tabla de Internet puede darte un rango; un test de material te dice qué ocurre en tu máquina. Potencia, velocidad, pasadas, enfoque, intervalo de línea, frecuencia o ancho de pulso interactúan con la fuente, la óptica, el material y el objetivo. El método más útil no es copiar parámetros ajenos, sino acotar una zona segura, variar pocas variables de forma controlada y conservar el resultado como referencia de ese material concreto.
Por qué una tabla de parámetros es solo un punto de partida
Epilog publica ajustes recomendados para materiales habituales y los presenta expresamente como punto de partida: diferentes materiales, modelos y potencias requieren velocidades, potencias y frecuencias diferentes. La herramienta Material Test de LightBurn aplica ese mismo enfoque: una matriz permite probar combinaciones sobre la máquina y el sustrato que realmente tienes delante.
Incluso dos equipos nominalmente iguales pueden diferir por estado de óptica, alineación, enfoque, aire, limpieza, aceleraciones, envejecimiento de la fuente o firmware. El material añade otra capa: especie de madera, adhesivo del contrachapado, pigmento de un plástico, acabado superficial o lote pueden mover el resultado.
Por eso la pregunta no debería ser “¿qué potencia uso para madera?”, sino “¿qué combinación produce el resultado que necesito en este material, esta máquina y esta operación sin introducir más energía de la necesaria?”.
Potencia y velocidad son solo dos variables del sistema
El generador de pruebas permite variar potencia, velocidad, intervalo o pasadas y, cuando el equipo lo admite, también frecuencia y anchura de pulso (Q-Pulse). Ese abanico explica por qué una matriz potencia/velocidad es útil, pero no suficiente para describir cualquier proceso.
| Variable | Qué cambia | Riesgo al interpretarla aislada |
|---|---|---|
| Potencia | Energía óptica comandada dentro del rango de la fuente | Un porcentaje no equivale a los mismos vatios entre máquinas. |
| Velocidad | Tiempo que el haz permanece por unidad de recorrido | mm/s y mm/min pueden diferir por factor 60. |
| Pasadas | Número de exposiciones sobre la misma trayectoria | Más pasadas cambian acumulación térmica y tiempo de ciclo. |
| Enfoque | Tamaño/densidad del punto sobre el material | Un test desenfocado puede invalidar toda la matriz. |
| Intervalo | Separación entre líneas de relleno | Más densidad de líneas no implica automáticamente más calidad. |
| Frecuencia | Número de pulsos/eventos por tiempo o recorrido, según sistema | Su efecto depende fuertemente de fuente y material. |
| Q-Pulse | Ancho de pulso en fuentes compatibles | Cambia energía pico y mecanismo de marcado; no existe una receta universal. |
| Air assist | Evacuación, llama y limpieza de la zona | Comparar con/sin aire como si fueran el mismo proceso es engañoso. |
Antes de lanzar una matriz: estabiliza lo que no quieres estar midiendo
Un buen experimento mantiene constantes las variables que no está estudiando. Antes de probar potencia y velocidad, comprueba que la pieza está plana, la distancia focal es reproducible, la óptica está limpia, la extracción funciona y el material está identificado. Si el foco cambia entre celdas porque la plancha está combada, la matriz deja de aislar potencia y velocidad.
- Material exacto: producto, proveedor, lote y espesor medido.
- Fuente: diodo, CO₂, fibra/galvo u otra; modelo y potencia óptica nominal cuando esté documentada.
- Óptica: lente/focal y estado de limpieza.
- Foco: método y posición respecto a la superficie.
- Extracción y aire: configurados igual que en producción.
- Unidades: confirma si el software y la documentación usan mm/s, mm/min, %, W o unidades propias.
- Seguridad: material aprobado, máquina supervisada y zona libre de residuos inflamables.
Antes de ejecutar la matriz, comprueba el encuadre (frame) para verificar que cabe sobre el material y dentro del área útil. Un test correcto que golpea una pinza o se sale del retal sigue siendo un mal setup.
Test de corte: busca atravesar con el mínimo castigo razonable al material
En corte, el criterio principal no es “qué celda se ve más negra”, sino si el haz atraviesa el espesor de forma limpia y repetible. Para una primera matriz, parte de un rango acotado por el fabricante o por experiencia previa con una combinación realmente equivalente. La cuadrícula puede cruzar potencia y velocidad mientras se mantienen fijas las demás variables del ensayo.
- Atraviesa o no: comprueba el reverso y separa la pieza sin forzarla.
- Kerf: un corte válido puede seguir siendo demasiado ancho para un encaje preciso.
- Borde: carbonización, fusión, rebaba o decoloración importan tanto como atravesar.
- Llama: una combinación que genera llama sostenida no se convierte en “mejor” porque corte.
- Tiempo: múltiples pasadas lentas pueden ser técnicamente posibles y productivamente pobres.
- Planitud: si el espesor o foco cambian a lo largo de la plancha, repite en una zona representativa.
El objetivo práctico suele ser encontrar una zona que atraviese con margen suficiente para la variabilidad normal del material sin añadir calor innecesario. Después puedes hacer una segunda prueba más estrecha alrededor de las celdas prometedoras.
Test de grabado: contraste, profundidad y detalle no son el mismo objetivo
En grabado, una matriz potencia/velocidad muestra cómo cambia tono o profundidad, pero la celda más oscura no es automáticamente la mejor. Para texto fino quizá prefieras bordes nítidos y poca profundidad; para un grabado profundo, la retirada de material pesa más; para fotografía, el comportamiento tonal y el intervalo de línea son críticos.
El generador incluye ajustes iniciales para determinadas máquinas de diodo y CO₂, pero no sustituyen las pruebas sobre el equipo y el material reales. El flujo sensato es seleccionar un rango que no empiece directamente en condiciones extremas, ejecutar una matriz pequeña y elegir una región donde el resultado responda al objetivo. Después se afina con un rango más estrecho.
Cuando compares celdas, hazlo bajo iluminación consistente y, si el material deja residuo superficial, decide si la evaluación será antes o después de una limpieza controlada. Una superficie llena de hollín puede parecer más oscura sin que exista más grabado útil.
Intervalo de línea: más líneas no significa automáticamente más resolución útil
En grabado raster, el intervalo es la distancia entre líneas consecutivas. Si es demasiado grande pueden aparecer huecos o escalones; si se reduce demasiado, aumenta el tiempo y el solapamiento térmico sin una mejora proporcional de calidad.
La secuencia práctica es elegir primero una combinación razonable de potencia/velocidad y después ejecutar un Interval Test con esos valores fijos. Así evitas mezclar densidad de líneas con energía por pasada en una sola prueba difícil de interpretar.
El mejor intervalo depende de diámetro de punto, foco, óptica, material y objetivo. Un valor excelente para una fotografía sobre madera puede ser innecesario para texto grande o marcado de identificación.
La intuición potencia/velocidad ayuda, pero no es una ley universal de energía por milímetro
Como intuición, aumentar potencia o reducir velocidad suele aumentar la energía depositada a lo largo de una trayectoria. Eso explica por qué las matrices potencia/velocidad muestran gradientes claros. Pero tratar simplemente potencia / velocidad como una equivalencia exacta es demasiado simplista.
Intervienen aceleraciones, esquinas, modulación dinámica de potencia, régimen pulsado, diámetro focal, absorción, aire y respuesta térmica del material. Dos combinaciones con una relación numérica parecida pueden producir bordes o profundidades distintos. En galvo, frecuencia y duración de pulso añaden todavía más grados de libertad.
Usa esa relación para razonar —“voy a aumentar o reducir exposición”—, no para afirmar que cualquier combinación con el mismo cociente es físicamente equivalente.
Una pasada más no equivale simplemente a duplicar energía
El número de pasadas (Passes) también puede utilizarse como variable del ensayo. Es útil, pero cada pasada actúa sobre una superficie que ya ha cambiado: puede estar más caliente, más carbonizada, fundida, oxidada o con geometría distinta. Por tanto, dos pasadas al 50 % no son necesariamente iguales a una al 100 %.
En materiales sensibles al calor, varias pasadas pueden reducir o aumentar daño según velocidad, refrigeración entre recorridos y química del sustrato. En corte, también cambia la capacidad del aire para evacuar material a medida que la ranura se hace más profunda.
Si necesitas muchas pasadas para conseguir una operación rutinaria, cuestiona si el rango de potencia, enfoque o incluso la tecnología de fuente son adecuados antes de convertir esa solución en estándar.
Fibra/galvo: frecuencia y Q-Pulse pueden cambiar el mecanismo de marcado
En dispositivos compatibles también pueden ensayarse frecuencia y anchura de pulso (Q-Pulse), además de potencia, velocidad e intervalo. Aquí copiar una matriz de diodo o CO₂ es especialmente débil: una fuente pulsada puede cambiar energía por pulso y potencia pico al modificar frecuencia o duración de pulso.
El resultado depende igualmente de la fuente, del material y de los demás parámetros del proceso. Por eso la metodología debe ser secuencial: fija una región razonable de velocidad/potencia, prueba frecuencia dentro del rango permitido por la fuente y, si existe MOPA/Q-Pulse, cambia una dimensión cada vez.
La documentación del fabricante de la fuente o máquina debe marcar los límites permitidos. No uses una frecuencia o pulso visto en otro sistema como si fuera intercambiable.
Cómo leer una matriz sin elegir la celda “más extrema”
Una matriz útil suele mostrar una región de transición: demasiado claro/no atraviesa, zona funcional y finalmente exceso de energía o degradación. La decisión está dentro de la zona funcional y depende del objetivo.
| Objetivo | Qué observar | Qué penalizar |
|---|---|---|
| Corte | Atraviesa, kerf estable, borde limpio, repetibilidad | Carbonización, llama, fusión, demasiadas pasadas |
| Texto/vector | Bordes nítidos, contraste, ancho de línea | Halo térmico, relleno excesivo, pérdida de detalle |
| Fotografía | Rango tonal, detalle, consistencia | Empaste, bandas, intervalo innecesariamente pequeño |
| Grabado profundo | Profundidad útil y uniformidad | Residuo, deformación, daño térmico fuera de la zona |
| Marcado metal | Contraste, permanencia y acabado objetivo | Daño superficial no deseado, color inestable, ciclo excesivo |
Una celda puede ser la mejor para apariencia y otra para productividad. Si ambas son válidas, la elección final debe incluir tiempo de ciclo y margen frente a variaciones del material.
Qué registrar para que el test siga siendo útil dentro de seis meses
Una foto de una matriz sin contexto se convierte pronto en un objeto decorativo. Documenta la combinación completa:
- Máquina, fuente y potencia óptica nominal documentada.
- Lente/distancia focal y método de enfoque.
- Material, proveedor, referencia, lote y espesor real.
- Fecha y, si influye, estado superficial o humedad.
- Potencia, velocidad y unidades.
- Pasadas, intervalo/DPI y orden del trabajo.
- Frecuencia/Q-Pulse cuando existan.
- Air assist, extracción y cualquier gas de proceso.
- Resultado elegido y motivo: corte limpio, tono, profundidad, ciclo, etc.
- Foto del test y, en corte, observación del reverso/kerf.
Si cambias una variable relevante —lente, fuente, espesor, proveedor o material— considera el test anterior una referencia histórica, no una garantía.
Seguridad: un test no autoriza a experimentar con materiales desconocidos
El procedimiento empieza después de confirmar que el material está permitido. La guía de materiales para láser explica por qué PVC, halógenos y plásticos sin trazabilidad no deben entrar en una matriz “para ver qué pasa”.
El generador Material Test comienza por combinaciones con menor riesgo estimado de quemado —más velocidad, menos potencia, mayor intervalo o menos pasadas, según el parámetro—. Es una ayuda de software, no un sustituto de vigilancia, extracción, air assist o protección contra incendio.
- Supervisa toda la prueba.
- Empieza dentro de un rango razonable, no en extremos arbitrarios.
- Mantén la cama limpia de residuos inflamables.
- Comprueba extracción antes de ejecutar.
- Usa cerramiento/interlocks según la máquina y fuente.
- Detén el test ante llama sostenida, humo anormal o comportamiento no previsto.
Errores frecuentes al hacer un test de material
- Mezclar mm/s y mm/min. Es una diferencia de factor 60 y puede convertir una prueba razonable en una condición extrema.
- Probar corte y grabado con el mismo criterio. Responden a objetivos distintos.
- Cambiar foco, aire y parámetros a la vez. Después no sabrás qué variable produjo el cambio.
- Elegir la celda más oscura por defecto. Puede ser exceso de energía, residuo o pérdida de detalle.
- Copiar porcentajes entre máquinas. 50 % de potencia no representa la misma potencia óptica en sistemas distintos.
- Ignorar aceleración en piezas pequeñas. La cabeza puede no alcanzar la velocidad programada en cada celda.
- No guardar el contexto. Una matriz sin material, espesor, lente y unidades no es reproducible.
- Probar un plástico desconocido. El test no sustituye identificación y SDS.
Preguntas frecuentes
¿Cuál es la mejor combinación de potencia y velocidad?
No existe fuera de un objetivo y setup concretos. Para corte buscas atravesar con borde y kerf aceptables; para grabado puedes priorizar tono, profundidad o detalle. El test encuentra una zona útil para esa máquina y material.
¿Debo poner siempre el láser al 100 % para cortar?
No como regla. Depende de la fuente, recomendaciones del fabricante, material, espesor y vida útil/condiciones del sistema. Usa documentación de la máquina para acotar el rango y prueba dentro de él.
¿Más DPI o menos intervalo siempre mejora el grabado?
No. Un intervalo excesivamente corto puede aumentar el tiempo y el solapamiento sin mejorar la calidad de forma proporcional. Haz un Interval Test después de fijar una zona razonable de potencia/velocidad.
¿Puedo guardar una matriz y usarla para siempre?
Úsala como referencia mientras máquina, óptica, material y proceso sean comparables. Si cambia proveedor, espesor, lente, fuente o condición del equipo, valida de nuevo.
Fuentes, alcance y créditos
Guía documental de método. No reproduce tablas universales de potencia/velocidad: LightBurn y Epilog se utilizan para describir herramientas de prueba y la necesidad de adaptar ajustes a material, máquina y potencia concretos. No se han realizado ensayos propios. Última revisión editorial: 12 de octubre de 2026.
- LightBurn: Material Test — parámetros, cuadrícula, orden de ejecución y presets.
- LightBurn: First Material Test — flujo inicial y uso de recomendaciones del fabricante.
- LightBurn: Laser Tools Menu — Focus, Interval y Material Test.
- LightBurn: Interval Test — relación entre intervalo, calidad y tiempo.
- Epilog: Material Settings — ajustes como punto de partida según material, modelo y potencia.
- Imagen principal: mclarkson19999 / Atomm, CC0.


