
☰

Que un material se deje marcar no significa que sea seguro cortarlo, y que dos planchas parezcan iguales no significa que tengan la misma composición. Para decidir si un material entra en una máquina láser hay que resolver tres preguntas: si absorbe la longitud de onda disponible, si produce un resultado útil y si puede procesarse sin crear un riesgo inaceptable para el operador o el equipo.
Tres filtros antes de llamar a un material “laserable”
Una tabla de compatibilidad mezcla a menudo tres planos. El primero es óptico: la longitud de onda debe acoplar energía al material. El segundo es de proceso: corte, grabado o marcado deben producir un borde, contraste o profundidad útil. El tercero es de seguridad: humo, productos de descomposición, inflamabilidad y efecto sobre la máquina deben ser aceptables.
Un material puede superar uno de esos filtros y fallar en otro. La guía de diodo vs CO₂ vs fibra desarrolla la parte óptica; esta pieza se centra en compatibilidad y seguridad.
Identificar el producto exacto vale más que reconocer “el tipo de plástico”
Epilog recomienda consultar la SDS/FDS para conocer componentes y productos potencialmente peligrosos. Yale aplica una regla operativa equivalente: una lámina transparente sin trazabilidad no se considera automáticamente acrílico. La identificación debe llegar al producto concreto, no quedarse en “plástico”, “espuma”, “contrachapado” o “cuero”.
Además del material base, importan adhesivos, recubrimientos, films, tintas, retardantes de llama y capas. La SDS responde principalmente sobre peligros y manipulación; no garantiza que el corte sea limpio ni que la máquina concreta lo admita.
Materiales habituales: punto de partida, no permiso automático
| Familia | Uso habitual con CO₂ | Variable crítica |
|---|---|---|
| PMMA/acrílico | Corte y grabado | Colado/extruido, color, espesor, film |
| Madera maciza | Corte y grabado | Especie, humedad, resinas, espesor |
| Contrachapado | Corte y grabado | Adhesivos, huecos y capas |
| MDF | Corte y grabado | Resinas, humo y carbonización |
| Papel/cartón | Corte y grabado | Inflamabilidad, tintas y laminados |
| Textiles | Según fibra | Mezclas, recubrimientos y retardantes |
| Vidrio/cerámica | Marcado/grabado | Choque térmico y acabado |
| Aluminio anodizado | Marcado | No confundir con corte del metal base |
Epilog enumera muchas de estas familias como compatibles, pero también indica que los ajustes cambian entre materiales, potencias y modelos. El hecho de que una familia aparezca en una tabla no convierte cualquier producto comercial de esa familia en equivalente.
PMMA/acrílico: excelente con CO₂, siempre que sea realmente PMMA
El PMMA absorbe bien la radiación de CO₂ y puede producir bordes muy limpios. Yale recomienda acrílico colado para muchos trabajos de su laboratorio por el resultado de corte y grabado, aunque el extruido puede ofrecer otras ventajas dimensionales. Lo importante aquí es la trazabilidad: policarbonato y otros plásticos transparentes pueden parecerse visualmente y reaccionar de otra forma.
También cuenta la protección superficial. Yale señala que algunos films plásticos deben retirarse, mientras que ciertas protecciones de papel pueden dejarse. No trates el film como si no existiera: también recibe el haz y genera productos de proceso.
Madera, contrachapado y MDF: el adhesivo forma parte del material
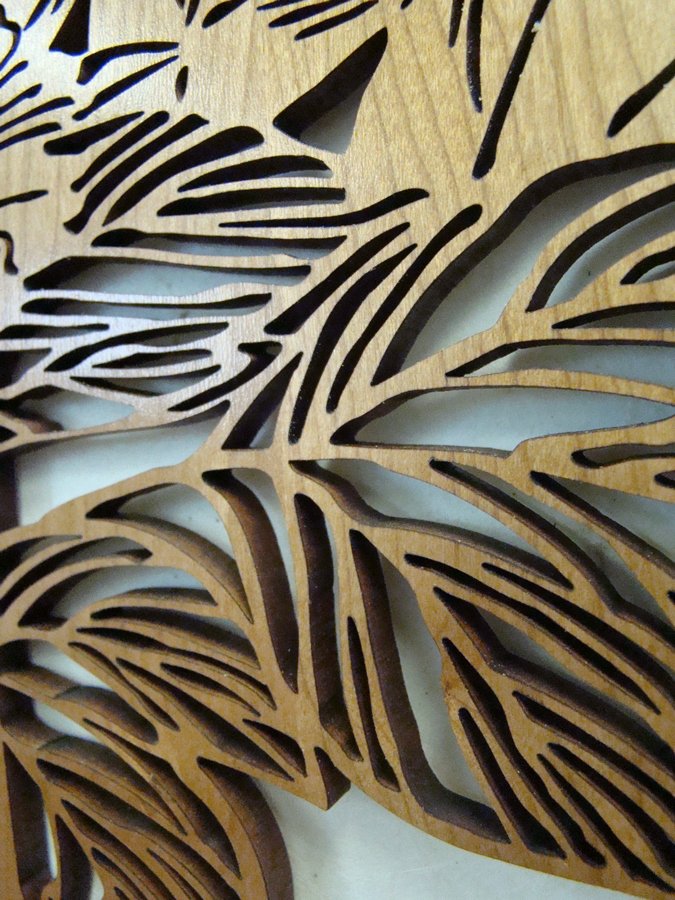
La madera varía por especie, densidad, humedad, veta y contenido de resina. El contrachapado añade chapas, huecos y adhesivos; el MDF añade fibras y resinas. Dos tableros de 3 mm pueden necesitar ajustes distintos aunque la etiqueta comercial sea casi idéntica.
En producción conviene identificar proveedor y lote, mantener una pequeña probeta y repetir una prueba corta cuando cambie el material. Copiar el parámetro de otro tablero puede producir zonas sin atravesar, más carbonización o más llama.
Papel, cartón, textiles y cuero: composición e inflamabilidad
Papel y cartón requieren poca energía relativa y por eso pueden prender con rapidez si el proceso se detiene o los parámetros son incorrectos. Tintas, adhesivos y laminados deben identificarse. En textiles, la fibra real y los tratamientos importan: algodón, lana, poliéster o un tejido plastificado no son equivalentes.
Trotec advierte especialmente sobre materiales retardantes de llama porque pueden incorporar bromo u otros halógenos. En cuero, diferencia material natural, curtido y cuero artificial: algunos productos sintéticos pueden contener PVC o compuestos que el fabricante excluye.
Metales: marcar no es cortar
Un CO₂ de taller puede marcar aluminio anodizado o retirar ciertos recubrimientos sin atravesar el metal. Algunas soluciones auxiliares permiten marcar determinados metales desnudos. Para marcado directo, la fibra suele ser más natural; para cortar chapa entra una escala distinta de fuente, potencia, gases y cabezal.
Especifica siempre aleación + superficie + operación + fuente. “Metal compatible” es una descripción demasiado ambigua para diseñar el proceso.
PVC, halógenos y otros materiales que los fabricantes excluyen
Trotec declara no aptos PVC, PVB, PTFE/Teflon, materiales que contengan gases halógenos, determinados epoxis/fenólicos, cuero o piel artificial con cromo VI y óxido de berilio. Epilog coincide en excluir PVC/cloruro de vinilo, halógenos y varias familias químicas problemáticas. El motivo no es “que huelan mal”: pueden liberar productos peligrosos y/o corrosivos y dañar el sistema.
| Material o componente | Decisión operativa |
|---|---|
| PVC / vinilo | No procesar; exclusión explícita de fabricantes. |
| PTFE / Teflon y fluorados | No procesar salvo autorización técnica específica del sistema. |
| Halógenos | Rechazar cuando la composición entre en las exclusiones del fabricante. |
| Retardantes de llama desconocidos | Solicitar composición; pueden incorporar bromo u otros aditivos problemáticos. |
| Epoxi / fenólicos | Revisar la lista del fabricante; varios sistemas los excluyen. |
| Cuero sintético / recubierto | Identificar composición antes de procesar. |
| Material sin trazabilidad | No procesar hasta identificarlo. |
Un plástico desconocido no se identifica “haciendo una prueba”
Probar con poca potencia no resuelve la incertidumbre química: un punto pequeño sigue calentando y descomponiendo el material. Los métodos caseros basados en olor, humo o llama exponen precisamente al usuario a aquello que intenta identificar. La estrategia correcta es conseguir trazabilidad o rechazar el material.
University of Texas exige en determinados casos prueba de procedencia para admitir un material en sus cortadoras. Esa política administrativa es más robusta que confiar en la memoria o el aspecto visual de un retal.
Extracción, vigilancia y limpieza forman parte de la compatibilidad
Epilog indica que el láser no debe funcionar sin ventilación adecuada y advierte del riesgo de incendio, especialmente durante corte. Un material químicamente permitido puede seguir siendo un proceso inaceptable si la extracción está saturada, la cama acumula residuos inflamables o no puede vigilarse la máquina.
- Verifica caudal de extracción y estado de filtros/ductos.
- Usa air assist cuando lo requiera el proceso y la máquina.
- Retira recortes y residuos inflamables con frecuencia.
- No dejes el sistema sin supervisión si el fabricante exige vigilancia.
- No mezcles en la misma “lista segura” materiales que requieren controles distintos.
Compatible no significa copiar potencia y velocidad de Internet
Epilog publica ajustes recomendados como punto de partida y recalca que cambian según material, modelo y potencia. Registra material exacto, espesor, fuente, velocidad, potencia, pasadas, aire y resultado. Si cambia proveedor o lote, valida de nuevo.
La guía de potencia, velocidad y test de material desarrollará el procedimiento con matrices de prueba, sin convertir valores ajenos en recetas universales.
Checklist antes de meter un material en el láser
- Identifica fabricante, nombre comercial y composición.
- Obtén SDS/FDS y TDS cuando aporte información útil.
- Comprueba materiales aprobados y excluidos por el fabricante del láser.
- Confirma que la fuente y la operación son compatibles.
- Incluye adhesivos, recubrimientos, films y retardantes en la evaluación.
- Verifica extracción, air assist y riesgo de incendio.
- Si la composición sigue siendo dudosa, no hagas una prueba destructiva: detén el proceso.
- Con material aprobado, realiza una prueba controlada y documenta el lote.
Preguntas frecuentes
¿Se puede cortar PVC con poca potencia?
No es una solución válida. Epilog y Trotec lo excluyen por productos clorados, riesgo para la salud y corrosión o daño de la máquina.
¿Todo plástico transparente es acrílico?
No. Policarbonato y otros polímeros pueden parecerse mucho. Identifica el producto antes de procesarlo.
¿Una SDS me dice qué potencia usar?
No. La SDS es una herramienta de seguridad. Los parámetros se validan con documentación de la máquina y pruebas sobre el material exacto.
Fuentes, alcance y créditos
Guía documental y deliberadamente conservadora. Prioriza identificación y documentación frente a experimentar con materiales desconocidos. No se han realizado ensayos propios. Última revisión editorial: 8 de octubre de 2026.


