
☰
PMMA colado y extruido son el mismo gran polímero, pero no la misma plancha. El método de fabricación cambia distribución de espesor, masa molecular, tensiones internas y respuesta al calor. Eso aparece después en láser, CNC, pegado y termoformado: el colado suele grabar y mecanizar mejor; el extruido suele ofrecer tolerancias de espesor más estrechas, menor coste y termoformado más rápido.
La diferencia nace en cómo se fabrica la lámina
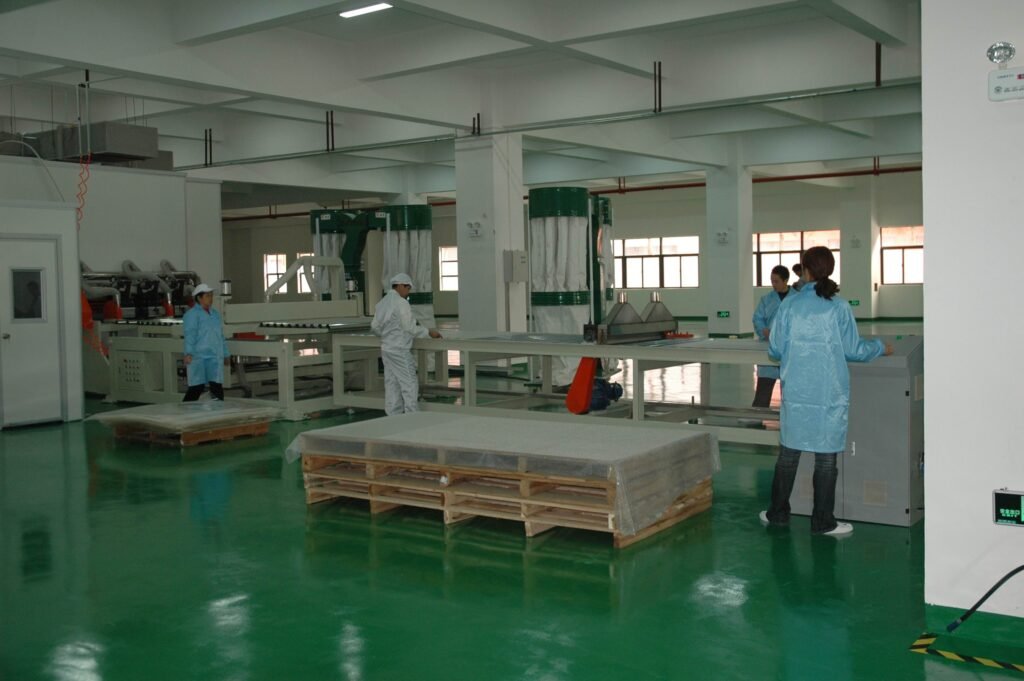
ACRYLITE describe el PMMA colado en celda como un proceso discontinuo: monómero líquido se vierte entre placas de vidrio separadas por una junta que define el espesor y después polimeriza/curado. La lámina extruida, en cambio, se fabrica de forma continua a partir de polímero de grado de extrusión que se funde y conforma a través de una línea de extrusión y rodillos.
Esa diferencia de proceso no es solo industrial. ACRYLITE señala que el colado resulta en mayor masa molecular que su equivalente extruido; PERSPEX destaca la producción continua y el control de espesor del extruido. La historia térmica y molecular posterior explica parte de las diferencias durante mecanizado y termoformado.
Extruido: mejor tolerancia de espesor; colado: más variación y más rango
Una ventaja clara del extruido es su control dimensional continuo. PERSPEX publica para su extruido una tolerancia de espesor más estrecha y ACRYLITE la enumera entre sus ventajas frente al colado. En piezas que dependen de un encaje directo con una plancha nominal —ranuras, guías o productos seriados— esa consistencia puede importar más que una ventaja marginal de acabado.
El colado puede mostrar más variación de espesor dentro de la misma lámina porque la separación entre placas y el proceso de polimerización no producen una sección tan uniformemente calibrada como los rodillos de extrusión. A cambio suele estar disponible en un abanico de espesores, colores y acabados mayor.
Para diseño paramétrico, no uses “3 mm” como dato geométrico final: mide el lote real. En láser y CNC, unas décimas pueden cambiar encajes a presión, profundidad de ranura y posición de una cara.
Corte láser: ambos funcionan, pero el objetivo define cuál interesa
Trotec confirma que tanto acrílico colado como extruido pueden cortarse con CO₂. El colado suele elegirse cuando la máxima calidad visual y el grabado acompañan al corte; el extruido puede ser atractivo para producción económica y tolerancias de espesor consistentes.
El borde “pulido a llama” típico del CO₂ depende además de potencia, velocidad, frecuencia, enfoque, lente, extracción y aire. No conviertas el tipo de plancha en explicación única. Un colado mal parametrizado puede producir un borde peor que un extruido bien procesado.
Trotec incluso diferencia estrategias de frecuencia entre GS (colado) y XT (extruido) en su documentación actual, señal de que ambos materiales necesitan parámetros propios aunque compartan composición PMMA.
Grabado láser: aquí el colado suele mostrar una ventaja visible
ACRYLITE explica que el grabado en colado produce un aspecto blanco/frosted más marcado, mientras que el material continuo/extruido tiende a quedar más claro. Trotec también sitúa el colado como opción preferente para grabados detallados y aplicaciones visuales premium.
Eso no convierte al extruido en “no grabable”. Puede producir un resultado válido cuando se busca un efecto más transparente o cuando el grabado no es la función principal. La decisión debe mirar contraste deseado, iluminación, limpieza posterior y coste.
Mecanizado CNC: el colado suele tolerar mejor el corte mecánico
ACRYLITE enumera entre las ventajas del colado una menor tendencia a fundirse o astillarse durante mecanizado. En CNC esto es relevante porque el enemigo habitual del PMMA es el calor: si la viruta no se forma y evacua, el material reblandecido puede pegarse a la herramienta y destruir el acabado.
Aun así, una O-flute adecuada, carga por diente suficiente, evacuación y un filo realmente afilado pueden mecanizar extruido con buenos resultados. La diferencia de proceso no sustituye la geometría de herramienta ni los avances y RPM correctos.
Cuando la pieza combina mecanizado profundo, roscas, pulido de cantos o pegado posterior, conviene hacer una probeta del lote antes de comprometer una serie.
Termoformado: el extruido suele llegar antes a la ventana de conformado
ACRYLITE indica que el extruido termoforma y cementa más rápido; PERSPEX lo presenta como especialmente adecuado para vacuum forming y geometrías complejas. Esta ventaja deriva de su proceso y masa molecular más baja respecto al colado de la misma marca.
Si la pieza se cortará plana y después se doblará o termoformará, esta diferencia puede importar más que el aspecto de un grabado. El colado también puede termoformarse, pero condiciones de calentamiento y tiempos no deben copiarse de un tipo al otro.
Pegado, disolventes y resistencia química
ACRYLITE atribuye al colado una resistencia química ligeramente superior y al extruido una respuesta más rápida al cementado. Esa combinación implica que un mismo adhesivo o solvente puede necesitar tiempos y técnica diferentes.
Las tensiones internas importan porque determinados agentes pueden provocar crazing —microfisuración blanquecina— alrededor de bordes mecanizados o zonas estresadas. Si una aplicación combina láser, doblado y pegado, consulta la guía de fabricación del fabricante y considera recocido cuando esté recomendado.
Óptica y acabado: no confundir claridad con comportamiento de grabado
Ambos tipos pueden ofrecer excelente transparencia. PERSPEX y ACRYLITE comercializan extruidos con altas propiedades ópticas, mientras que el colado mantiene ventajas en determinados usos de baja distorsión angular y acabados premium.
La diferencia que el usuario suele ver después del láser no es “uno transparente y otro turbio”, sino cómo responde la zona afectada: grabado blanco, borde, tensión, rebaba o fusión. Para una vitrina transparente sin grabado, la tolerancia de espesor y coste del extruido pueden pesar más que la respuesta estética del colado.
PMMA colado vs extruido: matriz de decisión
| Criterio | Colado | Extruido |
|---|---|---|
| Proceso | Polimerización en molde/celda | Producción continua por extrusión |
| Tolerancia de espesor | Más variación | Más estrecha |
| Variedad de colores/espesores | Muy amplia | Más limitada en muchas gamas |
| Grabado CO₂ | Contraste blanco/mate habitual | Grabado más claro/transparente |
| Corte CO₂ | Muy bueno, orientado a calidad | Muy bueno, eficiente en serie |
| CNC | Menor tendencia a fundir/astillar según ACRYLITE | Puede exigir más cuidado térmico |
| Termoformado | Viable | Más rápido/fácil en muchas gamas |
| Coste | Normalmente mayor | Normalmente menor |
Cómo elegir según la pieza
- Grabado visual de alto contraste o acabado premium: empieza por colado.
- Encajes que dependen mucho del espesor y producción seriada: evalúa extruido.
- Mecanizado CNC intensivo: colado suele ofrecer una ventana más cómoda, pero valida herramienta y chipload.
- Termoformado/vacuum forming: extruido suele ser especialmente competitivo.
- Proyecto mixto corte + grabado + canto visto: colado suele justificar su coste cuando el acabado pesa más.
- Precio dominante y grabado secundario: extruido puede ser la elección racional.
Antes de cerrar diseño, mide el espesor real y confirma si el proveedor vende PMMA colado o extruido. Si la aplicación depende de tolerancias o resistencia química, pide la TDS del producto, no una descripción genérica de “metacrilato”.
Errores frecuentes
- “Colado siempre es mejor”. Si necesitas tolerancia de espesor, coste o termoformado, extruido puede ser superior.
- Diseñar un encaje con el espesor nominal del colado. Mide la plancha.
- Copiar parámetros láser entre GS y XT. La respuesta térmica y el acabado pueden cambiar.
- Confundir grabado claro con fallo. En extruido puede ser el comportamiento esperado.
- Tratar todo PMMA como igual en CNC. Grado, tensión, herramienta y refrigeración/aire siguen importando.
Preguntas frecuentes
¿Cuál corta mejor con CO₂?
Ambos pueden cortar muy bien. El colado suele priorizar máxima calidad visual y el extruido consistencia de espesor/coste. La máquina y los parámetros determinan gran parte del borde final.
¿Por qué el colado graba más blanco?
Su estructura y proceso producen una respuesta distinta al calentamiento/ablación del CO₂. Fabricantes como ACRYLITE documentan un grabado más blanco en cell-cast frente a material extruido/continuo.
¿El extruido es peor para CNC?
No necesariamente, pero puede tener más tendencia a fundirse durante mecanizado. Con herramienta afilada, evacuación y carga por diente correctas puede producir piezas excelentes.
Fuentes, alcance y créditos
Comparativa documental de producto/proceso. ACRYLITE, PERSPEX y Trotec son fabricantes y sus afirmaciones se presentan como datos de sus gamas y recomendaciones técnicas, no como valores universales. No se han realizado ensayos propios. Última revisión editorial: 9 de octubre de 2026.
- ACRYLITE: cast vs extruded acrylic sheet.
- PERSPEX: extruded acrylic.
- PERSPEX: how cast and extruded acrylic are made.
- Trotec: processing acrylic.
- ACRYLITE: laser cutting and engraving behavior.
- Imagen: producción de láminas acrílicas, LeoZhou423 / Wikimedia Commons, CC BY-SA 4.0.