
☰
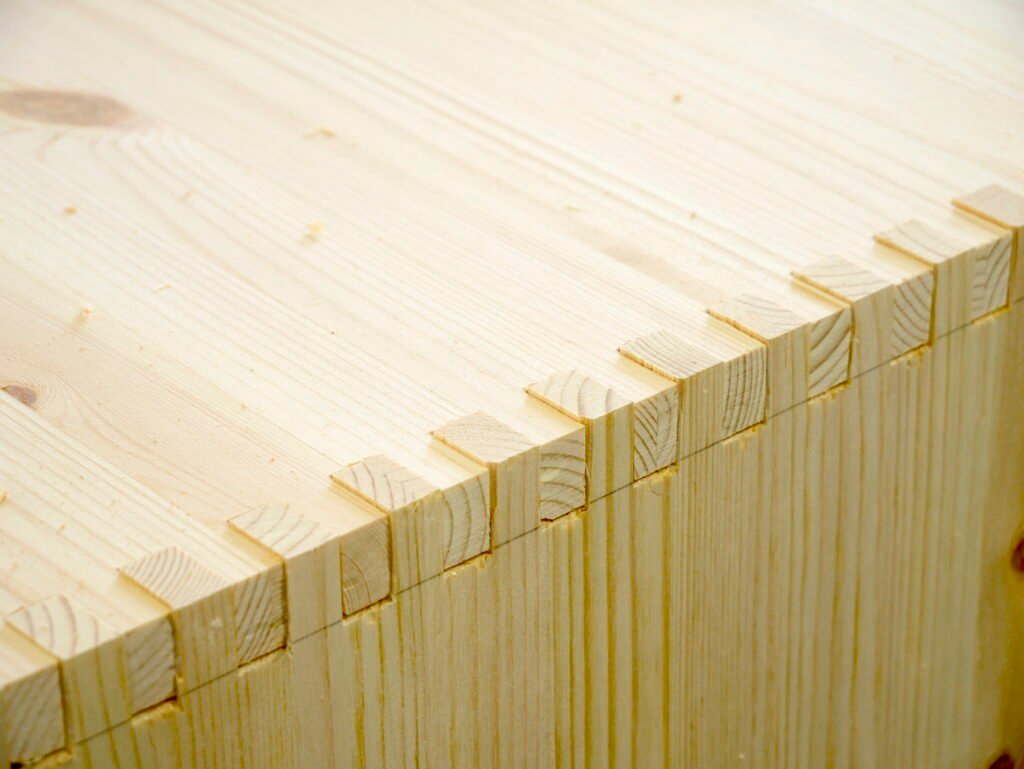
El kerf es el ancho de material que desaparece durante el corte. Si el láser sigue exactamente el centro de una línea, una pieza exterior sale ligeramente más pequeña y un hueco interior ligeramente más grande. Para piezas decorativas puede ser irrelevante; para finger joints, press-fit y alojamientos, esa diferencia decide el ajuste.
Qué significa realmente kerf
El manual técnico de LightBurn describe el kerf como la anchura del material eliminado por la herramienta durante el corte. En láser, el haz tiene una zona efectiva de corte: no separa una línea matemáticamente sin espesor. Si la trayectoria se sitúa sobre el contorno nominal, parte del material desaparece a ambos lados.
Esto explica dos efectos opuestos: una pieza recortada por fuera queda menor que el dibujo y un agujero queda mayor. Para corregirlo, la trayectoria debe desplazarse aproximadamente la mitad del kerf hacia el lado adecuado. El software puede hacer ese offset sin alterar el archivo maestro.
Por qué el kerf cambia aunque no cambies el dibujo
La anchura del corte depende del material, su espesor y los ajustes utilizados. A eso se añaden foco, lente, alineación y estado óptico. Un haz mejor enfocado puede producir una cintura más estrecha; más energía térmica puede ensanchar la zona afectada; un material que funde no responde como otro que carboniza.
- Material y formulación: madera, MDF, PMMA y cartón absorben y evacuan calor de forma distinta.
- Espesor: cambia la geometría del corte a lo largo de Z y puede producir conicidad.
- Foco y lente: determinan tamaño de spot y profundidad de campo.
- Potencia/velocidad/pasadas: alteran energía depositada y zona térmica.
- Air assist: modifica expulsión de material fundido/quemado.
- Estado de óptica: suciedad o desalineación pueden degradar el spot.
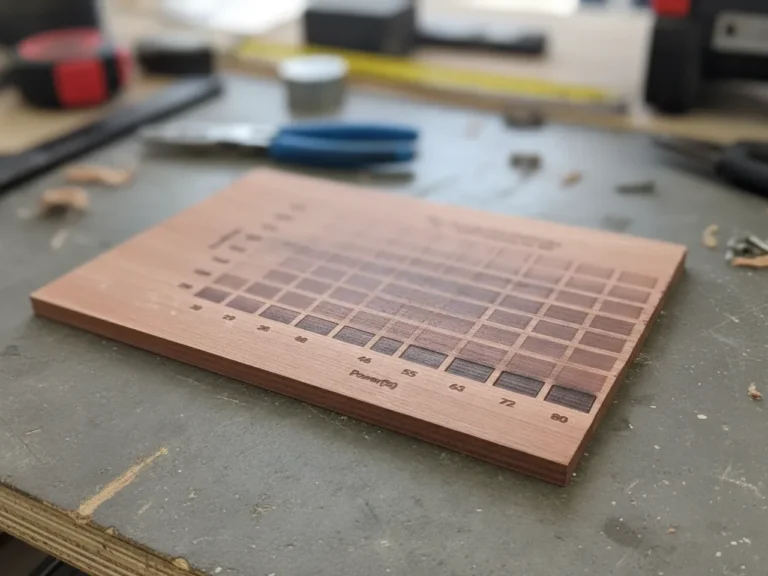
Por eso la guía de test de material debe preceder a una medición fina de kerf: primero estabiliza el proceso de corte; después caracteriza su dimensión.
Medir una sola ranura con calibre no siempre es la mejor opción
Una ranura de unas décimas se acerca al límite práctico de resolución y repetibilidad de muchos calibres y bordes carbonizados. Una probeta de tipo Vernier facilita estimar esa compensación al hacer más legible una diferencia muy pequeña. Después conviene confirmar el ajuste con una pieza de prueba.
Otra estrategia robusta es realizar múltiples cortes paralelos, juntar las piezas y medir la pérdida acumulada: al dividir entre el número de cortes reduces el peso relativo del error de lectura. En cualquier método, la probeta debe cortarse con los parámetros de producción y sobre el mismo espesor/lote.
Si necesitas precisión funcional, repite la medición varias veces en distintas zonas de la plancha. Una cifra única no revela variación por material, planitud o posición en la cama.
Kerf offset no es escalar la pieza
En LightBurn, la compensación de kerf se aplica a contornos cerrados: desplaza la trayectoria hacia dentro o hacia fuera según corresponda. La geometría original no cambia; cambia el código enviado a la máquina. Eso permite reutilizar el mismo diseño con otro material asignando un offset distinto.
Escalar toda la pieza no produce el mismo efecto. Si aumentas un 0,2 %, una dimensión de 200 mm cambia mucho más que una de 5 mm. El kerf es una pérdida en los bordes, por lo que requiere una compensación geométrica local, no una transformación proporcional del modelo.
Kerf y holgura son dos decisiones diferentes
Compensar el kerf intenta recuperar la geometría nominal. Pero un press-fit necesita además una relación funcional entre macho y hembra: interferencia, ajuste deslizante o juego. No confundas ambas cosas.
Ejemplo conceptual: si quieres una pestaña nominal de 10,00 mm y un hueco nominal de 10,00 mm, compensar kerf puede acercar ambas piezas a esas medidas. Eso no garantiza que encajen como deseas. El material puede comprimirse, el borde puede quedar cónico y el espesor real puede variar. Para un ajuste apretado quizá diseñes una interferencia; para montaje desmontable, holgura.
El criterio más fiable es una probeta de encajes alrededor de la dimensión objetivo. Guarda la combinación que funcione con ese lote y no la conviertas en “tolerancia universal del láser”.
El espesor real puede importar más que el kerf
En finger joints y ranuras, el hueco suele dimensionarse respecto al espesor de la plancha. Un contrachapado vendido como 3 mm puede desviarse; el PMMA colado también presenta tolerancias más amplias que el extruido. Si diseñas una ranura con el espesor nominal y luego ajustas únicamente kerf, puedes estar corrigiendo el problema equivocado.
- Mide espesor en varios puntos.
- Registra lote/proveedor.
- Decide si la ranura debe usar media, máximo o una medida local según aplicación.
- Después aplica compensación de kerf y holgura funcional.
Una probeta útil para cada combinación estable
Para producción repetible, crea una pequeña probeta que contenga cortes rectos, agujeros y una serie de slots/tabs alrededor de la medida funcional. Graba en ella material, espesor, fecha y parámetros. Así la muestra física documenta tanto la máquina como el comportamiento del material.
Si cambias lente, potencia, velocidad, foco, proveedor o espesor, valida de nuevo. Una buena biblioteca de probetas ahorra más tiempo que una hoja llena de números sin contexto.
Errores frecuentes
- Usar un único kerf para todos los materiales.
- Medir antes de estabilizar potencia/velocidad y foco.
- Escalar el dibujo para compensar.
- Confundir kerf con holgura del encaje.
- Diseñar la ranura con espesor nominal no medido.
- Medir una sola pieza pequeña y asumir precisión de centésimas.
- Olvidar conicidad del borde en materiales gruesos.
Preguntas frecuentes
¿El kerf es el diámetro del haz?
No exactamente. Es el ancho efectivo de material eliminado, resultado del haz, foco, material y proceso térmico.
¿Debo compensar siempre?
No. Para decoración puede ser irrelevante. Es importante cuando dimensiones de corte afectan montaje, encajes, agujeros o piezas que deben mantener una medida funcional.
¿Qué valor pongo en LightBurn?
Mide tu combinación real mediante la prueba de kerf y usa el offset resultante. No copies el valor de otra máquina/material.
Fuentes, alcance y créditos
Guía documental de medición y compensación. El valor de kerf debe validarse sobre el proceso real. Última revisión editorial: 12 de octubre de 2026.