
☰
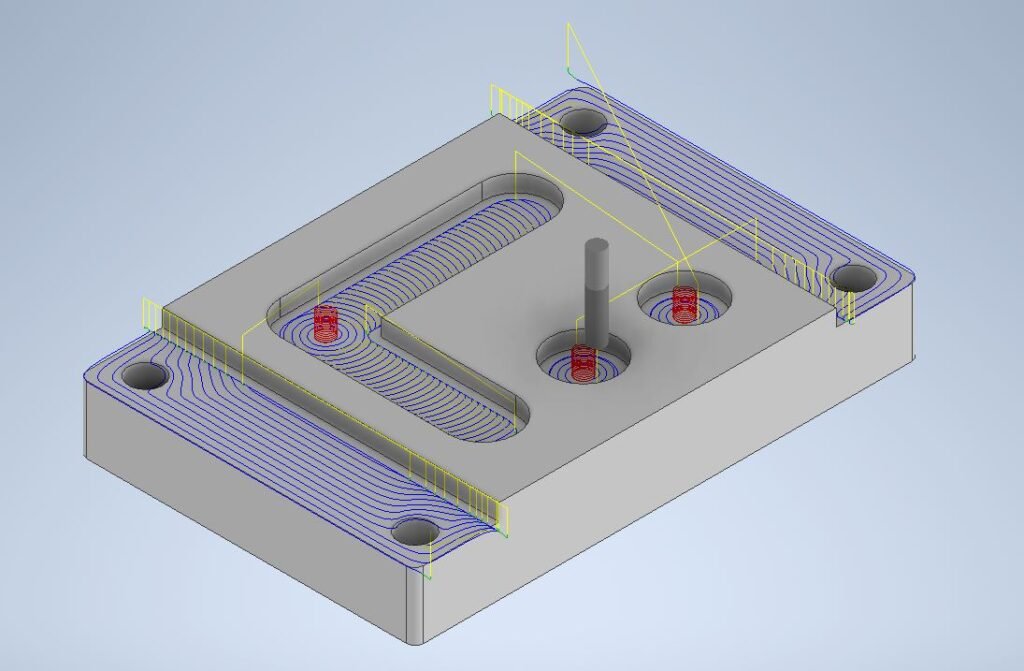
G-code no es un idioma único y universal, sino una familia de convenciones de control. CNC, láser e impresión 3D comparten comandos de movimiento como G0/G1, pero añaden estados, parámetros y extensiones distintas: husillo y offsets en mecanizado, potencia láser y modos M3/M4 en GRBL, extrusión y temperaturas en Marlin. Un archivo válido para una máquina no debe “adaptarse a ojo” a otra.
G-code es una familia de dialectos, no un estándar idéntico en todas las máquinas
LinuxCNC documenta un lenguaje de control con G-codes, M-codes, parámetros y estados modales; Marlin documenta otro conjunto orientado a impresoras 3D; GRBL y firmwares láser adoptan subconjuntos y extensiones. La raíz histórica es común, pero la compatibilidad práctica depende del control.
Un G1 X100 Y50 F1000 puede describir un movimiento lineal en varios sistemas. Sin embargo, qué significa F1000 depende de unidades activas; si existe E puede implicar extrusión; y si el láser está activo, el mismo movimiento puede estar quemando material. El contexto modal importa tanto como la línea aislada.
Estado modal: una línea puede depender de comandos que aparecieron mucho antes
LinuxCNC organiza muchos G-codes en grupos modales: una selección permanece activa hasta que otro comando del mismo grupo la reemplaza. Unidades, plano de trabajo, modo de distancia, feed mode y sistema de coordenadas son ejemplos.
Esto significa que leer una línea fuera de contexto puede ser peligroso. Si el programa activó G91 —coordenadas incrementales—, un movimiento X10 ya no significa ir a X=10 absoluto. Si está activo G20 en lugar de G21, unidades cambian de pulgadas a milímetros o viceversa.
- G20/G21: pulgadas/milímetros en muchos controles.
- G90/G91: posicionamiento absoluto/incremental.
- G54…: work offsets en CNC convencional.
- F: avance, sujeto al modo/unidades del control.
- S: velocidad de husillo o potencia/valor láser según contexto.
En CNC: movimiento, spindle, offsets y herramienta
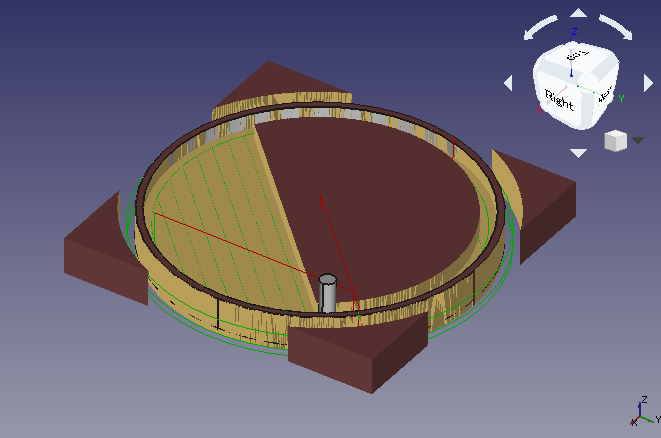
Un programa de fresado necesita situar la pieza, arrancar/parar el husillo, seleccionar herramientas, aplicar offsets y mover ejes. El postprocesador convierte las operaciones CAM en el dialecto que espera el control.
En una secuencia típica pueden aparecer selección de WCS como G54, cambio de herramienta, velocidad de husillo mediante S, M3 para giro, coolant mediante M-codes y movimientos G0/G1/G2/G3. El detalle exacto cambia con control y configuración.
La guía de WCS y cero pieza explica por qué un código correcto puede cortar en el lugar equivocado si G54 no corresponde al setup físico.
En láser: el movimiento se parece, pero la energía cambia el significado
LightBurn explica que en dispositivos GRBL el láser suele controlarse con modos M3/M4 y un valor S de potencia. M4 —modo dinámico— puede ajustar potencia en función de velocidad para reducir quemado en aceleraciones, mientras M3 mantiene un comportamiento diferente según firmware.
Por eso un archivo de router con M3 S12000 para 12.000 rpm no debe enviarse a un láser esperando que “S” signifique lo mismo. En GRBL-Laser, S puede representar potencia dentro del rango configurado. El significado semántico depende del dispositivo y post.
Además, LightBurn puede generar código específico para GRBL, Marlin u otros controladores. Elegir el dispositivo equivocado puede producir comandos incompatibles aunque la geometría vectorial sea correcta.
En impresión 3D: G1 también transporta extrusión y el archivo controla temperaturas
Marlin utiliza G0/G1 para movimientos, pero añade el eje lógico E para extrusión. Una línea puede mover X/Y/Z mientras hace avanzar filamento. Los parámetros de extrusión pueden ser absolutos o relativos según estado del firmware.
Los M-codes gestionan además partes del proceso térmico: M104 fija una temperatura objetivo del hotend sin esperar; M109 fija y espera según las condiciones del firmware. Otros comandos gobiernan cama, ventilador, aceleraciones o estados.
El slicer genera miles o millones de movimientos a partir de capas, perímetros, relleno y soportes. Editar una línea aislada puede alterar retracción, extrusión o temperatura sin que el modelo 3D lo refleje.
Postprocesador y perfil: el traductor entre estrategia y control
Autodesk define el postprocesador como la capa que convierte toolpaths CAM en código adecuado para una máquina/control específicos. No es simplemente “guardar como G-code”. Decide sintaxis, ciclos, cambios de herramienta, encabezados y comandos auxiliares.
En impresión 3D, el perfil del slicer cumple una función análoga: conoce firmware, límites, start/end G-code, temperaturas y convenciones. En láser, el perfil de dispositivo de LightBurn define controlador, área y comportamiento de potencia.
La guía de CAD vs CAM sitúa esta traducción dentro del flujo completo de fabricación.
Unidades, modos y origen: tres comprobaciones antes de ejecutar
- Unidades: confirma G20/G21 o la convención del control.
- Modo absoluto/incremental: G90/G91 cambia radicalmente la interpretación de coordenadas.
- Origen/WCS: confirma qué sistema de coordenadas está activo.
- Feed: verifica unidades de F y límites de máquina.
- Potencia/RPM: confirma qué representa S y su rango.
- Extrusión: en FDM confirma modo absoluto/relativo de E y compatibilidad del start code.
Un archivo que “se abre” no está validado. Debe corresponder a la máquina, firmware y setup concretos.
G-code mueve hardware real: la revisión debe adaptarse al proceso
En CNC, simula CAM, revisa herramientas y usa dry run/single block/rapid override según procedimiento del control. En láser, encuadra el trabajo y confirma potencia/unidades antes de disparar. En FDM, revisa temperaturas, límites de movimiento y start/end code al cambiar perfiles o firmware.
No ejecutes un archivo descargado de Internet directamente en una máquina. Aunque la geometría sea legítima, puede contener macros, offsets, temperaturas o movimientos incompatibles.
Cómo leer G-code sin intentar memorizar todos los comandos
- Identifica firmware/control objetivo.
- Lee encabezado: unidades, modos, WCS, temperaturas o estados.
- Busca comandos de activación: spindle/láser/heaters.
- Comprueba primeros movimientos y alturas seguras.
- Identifica cambios de herramienta o material.
- Revisa finalización: apagados, retracts, park y reset de estados.
- Consulta documentación oficial para cualquier comando desconocido.
Errores frecuentes
- “G-code es universal”. Los dialectos y extensiones cambian por control.
- Copiar M-codes entre CNC y láser. M3/S pueden controlar variables diferentes.
- Ignorar estado modal. Una línea aislada no contiene todo el contexto.
- Editar código para reparar un CAM mal planteado. Corrige la fuente cuando sea posible.
- Enviar un archivo de otra impresora. Start code, tamaño, offsets y temperaturas pueden ser incompatibles.
- No validar el postprocesador. El CAM correcto puede generar una salida equivocada con el post equivocado.
Preguntas frecuentes
¿G0 y G1 significan lo mismo en todas las máquinas?
Representan movimientos en muchos dialectos, pero la semántica completa cambia con estados y extensiones. En una impresora G1 puede incluir extrusión; en un láser puede ejecutarse con potencia activa.
¿Puedo abrir y editar G-code en un editor de texto?
Sí, pero editarlo de forma segura requiere entender el dialecto y el contexto modal. Para cambios geométricos o de proceso importantes, es preferible corregir CAD/CAM/slicer y regenerar.
¿El postprocesador cambia la trayectoria?
Normalmente traduce la trayectoria y lógica CAM a instrucciones específicas, aunque puede implementar ciclos y comportamientos propios. Una configuración incorrecta puede alterar el resultado operativo.
Fuentes, alcance y créditos
Guía conceptual basada en documentación oficial de LinuxCNC, Marlin, LightBurn y Autodesk. Los comandos exactos deben verificarse en el firmware/control utilizado. Última revisión editorial: 12 de octubre de 2026.
- LinuxCNC: G-code overview.
- LinuxCNC: G-code reference.
- Marlin: G0/G1 Linear Move.
- Marlin: M104 Set Hotend Temperature.
- LightBurn: device/GRBL laser mode settings.
- Autodesk: CNC post processors.
- Imagen principal: Toolpathsubmanu / Wikimedia Commons, CAM Toolpath example, licencia CC BY-SA 4.0. Fotografía ilustrativa del proceso CAM anterior al postprocesamiento.