
☰
Elegir FDM o resina no consiste en decidir entre “barato” y “detallado”. Son flujos de fabricación distintos. FDM funde y deposita termoplástico; la impresión de resina solidifica un fotopolímero líquido con luz. Esa diferencia afecta al material final, la orientación, los soportes, el acabado, el manejo de residuos, el posprocesado, el coste real y el tipo de pieza para el que cada proceso resulta natural.
FDM frente a “resina SLA”: primero, una precisión terminológica
FDM —también llamado FFF en muchos contextos— pertenece a la familia de extrusión de material. NIST describe el proceso como construcción capa a capa mediante material extruido. En escritorio suele significar filamento termoplástico alimentado a una boquilla caliente.
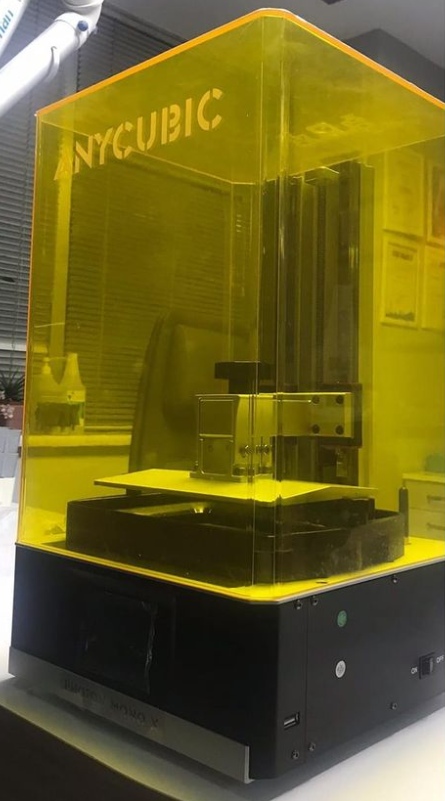
La impresión de resina pertenece a fotopolimerización en cuba: NIST la define como formación de estructuras al curar resina fotopolimérica con luz ultravioleta. Dentro de esa familia hay arquitecturas distintas. En SLA un láser dibuja la sección de la capa; en MSLA una pantalla LCD enmascara una matriz de luz UV y expone una capa completa a la vez. Prusa documenta esta diferencia de forma explícita en sus equipos de resina.
Por eso “impresora SLA” se usa muchas veces de forma coloquial para cualquier impresora de resina, pero técnicamente no toda impresora de resina es SLA. Para una decisión de compra importa saber si estás comparando FDM con SLA láser, MSLA/LCD o DLP, porque resolución XY, velocidad por capa, consumibles y mantenimiento cambian.
Dos formas de construir una capa cambian todo el flujo
FDM: fundir, depositar y enfriar
La boquilla funde el filamento, deposita una trayectoria y la pieza crece capa a capa. El slicer decide perímetros, relleno, soportes, velocidades y temperaturas. El resultado depende de adherencia entre capas, control térmico, geometría, material y capacidad mecánica de la impresora.
La gran ventaja del flujo es su sencillez material: salvo soportes o acabado posterior, la pieza sale sólida y manipulable. No hay una superficie cubierta de resina líquida que deba lavarse antes de tocarla con normalidad.
Resina: exponer, separar de la película y repetir
En fotopolimerización en cuba, una sección de resina líquida se expone a luz y solidifica. Después la plataforma y/o cuba se mueven para permitir la siguiente capa. La mecánica de separación entre la capa curada y la película/cuba introduce fuerzas que condicionan orientación, soportes y sección transversal.
Al finalizar, la pieza conserva resina no curada en superficie. NIOSH y fabricantes coinciden en que el flujo incluye manipulación protegida, lavado y, según material, poscurado con luz/temperatura para alcanzar propiedades finales. Ese posprocesado no es un accesorio: forma parte del proceso.
Detalle, superficie y precisión: SLA suele partir con ventaja, pero no existe una cifra universal
La resina destaca cuando importan rasgos pequeños, aristas limpias y superficies lisas. Formlabs —fabricante de SLA— sitúa esas características entre las ventajas centrales de la tecnología. Es coherente con la forma de exposición: la resolución lateral depende de óptica o píxel/máscara y el material se solidifica sin una boquilla que trace cordones visibles.
FDM deja capas y trayectorias más evidentes, especialmente con boquillas habituales y alturas de capa medias. Puede producir piezas dimensionalmente muy buenas, pero la superficie final está condicionada por diámetro de boquilla, altura de capa, presión del extrusor, contracción y orientación.
Evita convertir “resolución XY”, “tamaño de píxel” o “altura de capa” en tolerancia de pieza. Una pantalla de 35 µm no garantiza una dimensión final de ±35 µm; exposición, compensaciones, contracción, orientación, resina y calibración influyen. Del mismo modo, una boquilla de 0,4 mm no implica que FDM no pueda posicionar una pared con precisión menor que ese diámetro. La tolerancia funcional se valida sobre geometrías representativas.
Materiales: termoplásticos reales frente a formulaciones fotopoliméricas
En FDM el abanico parte de familias termoplásticas: PLA, PETG, ABS, ASA, TPU, poliamidas y compuestos, entre otros. Cada grado añade sus propias exigencias de temperatura, humedad, cámara, boquilla y adhesión. Esto permite trabajar con materiales cuya química y comportamiento industrial están muy extendidos, aunque la pieza impresa no herede automáticamente todas las propiedades de una pieza inyectada.
En resina, el material base es un sistema fotopolimérico formulado con oligómeros/monómeros, fotoiniciadores y aditivos. Prusa lo explica de forma directa en su documentación de resinas. El fabricante puede formular resinas rígidas, tenaces, flexibles, térmicas, dentales o de colada, pero la etiqueta comercial debe leerse junto con la TDS, las condiciones de poscurado y el uso previsto.
Una consecuencia práctica es que no conviene mapear nombres uno a uno: “Tough Resin” no es simplemente “ABS líquido” y un filamento reforzado no equivale a un laminado continuo. Si la pieza tiene requisitos mecánicos, térmicos, químicos o regulatorios, compara propiedades medidas y condiciones de ensayo, no analogías de marketing.
Orientación y soportes: el mismo STL puede necesitar estrategias opuestas
En FDM la orientación condiciona capas, puentes, voladizos, soportes, superficie y resistencia direccional. Una pieza funcional puede orientarse para alinear trayectorias con cargas o para evitar una interfaz débil entre capas.
En resina, además de la superficie y los soportes, importa cómo crece la sección respecto a la cuba y las fuerzas de separación. Inclinar una pieza puede reducir grandes áreas simultáneas, mejorar drenaje y situar marcas de soporte en zonas menos críticas. Pero esa inclinación también aumenta altura Z y tiempo en procesos donde cada capa se expone secuencialmente.
Los soportes no son equivalentes. En FDM pueden arrancarse, cortarse o disolverse si existe material de soporte compatible. En resina suelen cortarse o romperse después del lavado/curado parcial según el flujo, dejando puntos que pueden requerir lijado. Formlabs destaca soportes ligeros en sus sistemas, pero esa facilidad no debe extrapolarse a todas las resinas, geometrías o impresoras.
Velocidad: “mm/s” y “segundos por capa” no se pueden comparar directamente
En FDM el tiempo crece en gran medida con la cantidad de trayectoria que debe recorrer la boquilla. Más piezas en la cama suelen añadir longitud de extrusión y movimientos. En MSLA, en cambio, una pantalla puede exponer una capa completa simultáneamente; Prusa señala que el número de objetos dentro de esa misma capa no cambia el tiempo de exposición de la capa del mismo modo.
SLA con láser funciona de otra forma: el haz debe recorrer la sección, por lo que el área expuesta puede influir más directamente en tiempo. Esto es otra razón para no usar “SLA” como sinónimo exacto de cualquier impresora de resina.
El volumen también cambia la economía. FDM suele escalar bien a piezas grandes y relativamente huecas, porque relleno y perímetros permiten controlar cuánto material se deposita. Una pieza grande de resina puede consumir mucho volumen líquido, necesitar soportes y generar una sección de curado difícil, aunque algunas piezas huecas reducen consumo si se diseñan con drenajes correctos.
Posprocesado: la diferencia que más se subestima
FDM
- Retirada de soportes cuando existen.
- Desbarbado de brim/raft o hilos.
- Lijado, imprimación o pintura si se busca superficie visual de alta calidad.
- Procesos específicos como recocido o alisado químico solo cuando el material y la aplicación lo justifican.
Resina
- Escurrido y retirada controlada de la plataforma.
- Lavado para retirar resina no curada, habitualmente con IPA u otro disolvente compatible.
- Secado antes del poscurado.
- Poscurado cuando lo requiere la formulación para alcanzar propiedades finales o requisitos específicos.
- Retirada de soportes y acabado de marcas.
- Gestión del solvente, resina contaminada, guantes y residuos según las instrucciones del producto y normativa aplicable.
Formlabs señala que FDM no exige lavado/curado, mientras que SLA sí. NIOSH va más allá del flujo y recuerda que el lavado con solventes y el curado añaden exposición potencial, por lo que deben existir ventilación, procedimientos y EPI adecuados. Ese coste de entorno pesa mucho en una vivienda, aula o pequeño taller.
Seguridad: no conviertas FDM en “inocuo” ni resina en “imposible de usar”
NIOSH incluye tanto fabricación con filamento fundido como fotopolimerización en cuba entre los procesos comunes de escritorio y advierte de riesgos que cambian por tecnología y material. En FDM pueden emitirse partículas ultrafinas y compuestos volátiles; temperatura, material y color/formulación influyen. En resina se añaden exposición dérmica a fotopolímeros, solventes de lavado y actividades de posprocesado.
Para resina, la guía específica de NIOSH recomienda reducir salpicaduras, mantener recipientes cerrados cuando sea posible, ventilar el lavado y curado, usar guantes adecuados para acrilatos y solventes y gestionar derrames/residuos con procedimientos definidos. Prusa también insiste en evitar el contacto directo con resina líquida y en mantenerla fuera del alcance de niños y animales.
La jerarquía de controles importa: una impresora cerrada con extracción o ventilación localizada bien diseñada es una solución estructural más robusta que depender únicamente de un respirador. El EPI completa el sistema; no sustituye una mala configuración del espacio.
Coste por pieza: el litro o el kilo no cuentan toda la historia
El filamento suele ofrecer un coste de material favorable y poco desperdicio de proceso fuera de soportes, purgas y fallos. La resina añade material retenido en soportes, pérdidas de limpieza, solvente, consumibles de cuba/película según sistema y poscurado. Pero una comparación por €/kg o €/L sigue siendo insuficiente.
Si una pieza FDM requiere dos horas de lijado para alcanzar el acabado que una resina ofrece tras lavado y retirada ligera de soportes, la mano de obra puede invertir la aparente ventaja de material. Si una pieza de resina es grande y funcional, el coste de resina y manejo puede hacer que FDM sea claramente más eficiente. La unidad de análisis debe ser pieza útil terminada.
FDM vs resina: matriz de decisión
| Criterio | FDM / FFF | Resina SLA / MSLA |
|---|---|---|
| Material base | Termoplástico en filamento | Fotopolímero líquido |
| Superficie | Capas y trayectorias más visibles | Normalmente más lisa y con detalle fino |
| Piezas grandes | Muy competitivo por coste y volumen | Puede penalizar por resina, cuba y posprocesado |
| Detalle pequeño | Limitado por boquilla, extrusión y mecánica | Ventaja habitual |
| Materiales | Amplia variedad de termoplásticos y compuestos | Formulaciones fotopoliméricas especializadas |
| Posprocesado mínimo | Puede ser muy bajo en piezas sin soporte | Lavado obligatorio y poscurado según material |
| Manipulación química | Menor en flujo básico | Mayor: resina líquida + solventes |
| Serie de piezas pequeñas | Tiempo suele crecer con trayectorias/piezas | MSLA puede exponer muchas piezas por capa a la vez |
| Acabado visual | Puede exigir lijado/imprimación | Ventaja de partida en muchas geometrías |
| Flujo doméstico | Más sencillo, sin asumir que carece de emisiones | Exige zona química/limpieza mejor planificada |
Cómo elegir según la pieza
- ¿La pieza es grande, funcional y no exige detalle superficial fino? Empieza por FDM.
- ¿Necesitas rasgos pequeños, superficie lisa, moldes, miniaturas, dental, joyería o patrones? Evalúa resina.
- ¿La pieza debe usar un termoplástico concreto? FDM puede ser la ruta directa si existe filamento y la impresora puede procesarlo.
- ¿La resina ofrece una propiedad o certificación específica que necesitas? Compara la formulación exacta y su poscurado, no la tecnología en abstracto.
- ¿El espacio no puede gestionar resina líquida, solventes y ventilación? Esa restricción puede descartar resina aunque la calidad visual sea atractiva.
- ¿Necesitas decenas de piezas pequeñas iguales? Compara el volumen real y la arquitectura: MSLA puede aprovechar mejor una plataforma llena que FDM en determinadas geometrías.
En muchos talleres, FDM y resina no compiten: se complementan. FDM cubre piezas grandes, útiles, utillajes y prototipos funcionales; resina cubre detalle, superficie y materiales especializados. La decisión correcta puede ser reservar cada tecnología para la parte del trabajo donde su física ofrece una ventaja real.
Errores frecuentes
- “Resina = SLA”. Muchas impresoras domésticas son MSLA/LCD; el mecanismo de exposición cambia.
- “Resina siempre es más precisa”. Puede tener mejor detalle, pero la tolerancia final depende del sistema, material, orientación y calibración.
- “FDM es seguro porque usa plástico sólido”. NIOSH documenta emisiones y recomienda controles según material y entorno.
- Ignorar lavado y curado. Comprar una impresora de resina sin diseñar el posprocesado deja el sistema incompleto.
- Comparar coste de material sin mano de obra. Acabado, soportes y limpieza pueden dominar el coste.
- Elegir por una pieza de demostración. Miniaturas detalladas favorecen resina; soportes grandes y útiles de taller favorecen FDM. Compara tus piezas reales.
Preguntas frecuentes
¿La resina es más resistente que FDM?
No de forma general. Hay resinas muy rígidas, tenaces, flexibles o térmicas y filamentos con propiedades muy distintas. La comparación debe hacerse entre materiales concretos, orientación, condiciones de ensayo y geometría de pieza.
¿FDM necesita posprocesado?
No siempre. Una pieza sin soportes puede salir lista para uso básico. Pero si buscas una superficie visual muy lisa, pintura de alta calidad o eliminación de marcas de soporte, el trabajo manual puede ser importante.
¿La resina imprime más rápido?
Depende de la arquitectura y de la pieza. MSLA expone capas completas y puede ganar eficiencia al llenar la plataforma; SLA láser debe recorrer áreas; FDM depende mucho de trayectorias, altura de capa y volumen depositado. No compares solo una cifra de “velocidad”.
¿Qué elegir como primera impresora?
Si quieres un flujo limpio, materiales baratos y piezas funcionales de tamaño medio/grande, FDM suele ser una entrada más sencilla. Si tu prioridad real es detalle pequeño y superficie, y puedes montar un flujo seguro de lavado/curado, resina puede tener más sentido. Para FDM, consulta nuestra guía de primera impresora.
Fuentes, alcance y créditos
Comparativa documental. NIST se usa para definir familias de proceso; NIOSH para riesgos y controles; Prusa y Formlabs aportan documentación de flujo y producto que se trata como fuente de fabricante. No se han realizado ensayos propios. Última revisión editorial: 8 de octubre de 2026.
- NIST: Material Extrusion.
- NIST: Vat Photopolymerization.
- NIOSH: 3D Printing / Additive Manufacturing — riesgos generales y controles.
- NIOSH: Safe Desktop Vat Photopolymerization 3-D Printing — resina, lavado, curado, ventilación y EPI.
- Prusa: tipos de impresoras y diferencias — MSLA frente a SLA y flujo de resina.
- Prusa: resinas — composición y manipulación; fuente de fabricante.
- Formlabs: cuándo elegir SLA o FDM — flujo y aplicaciones; fuente de fabricante.
- Imagen principal: Keremcanbayar / Wikimedia Commons, CC BY-SA 4.0.
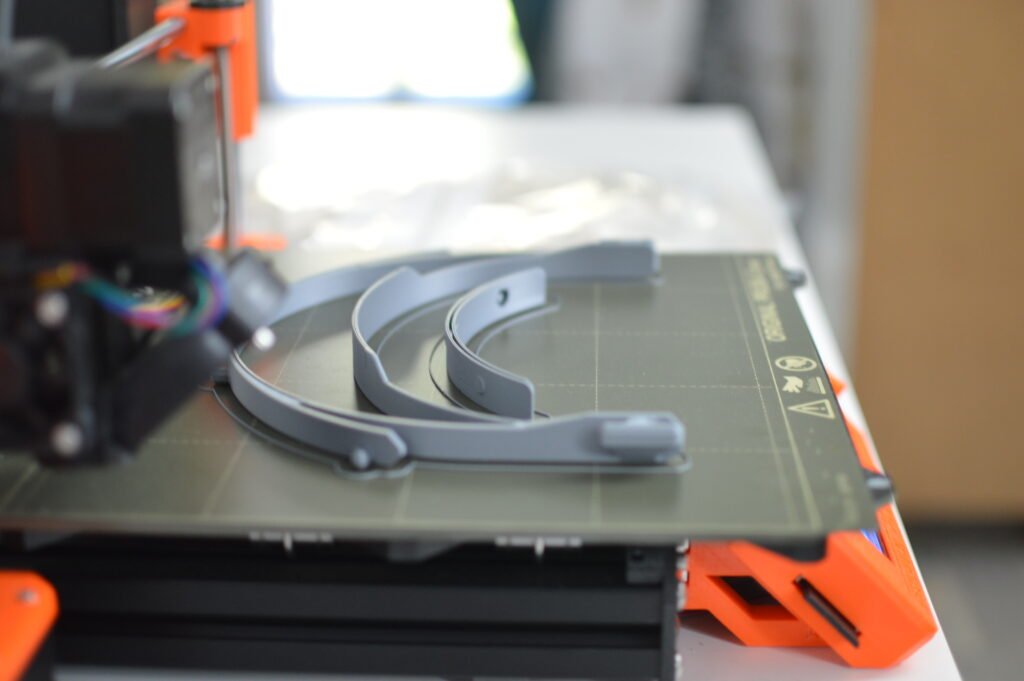
- Imagen FDM: Agencia Espacial Europea (ESA) / Wikimedia Commons, licencia CC BY-SA 3.0 IGO.