
☰

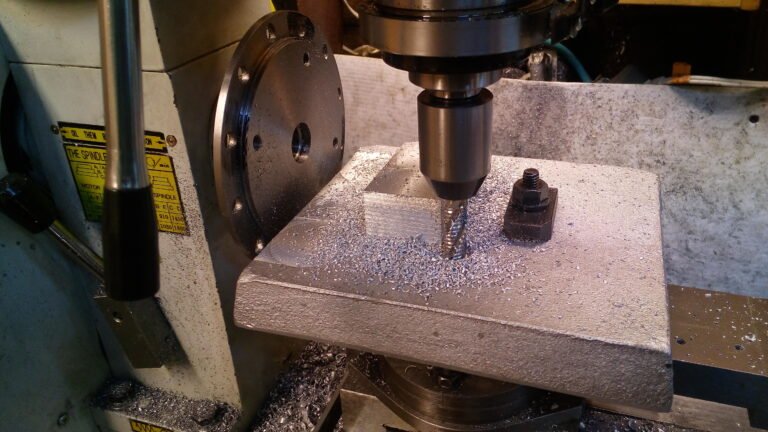
Una CNC de escritorio puede mecanizar aluminio; eso no significa que cualquier CNC de escritorio pueda hacerlo bien ni que “aluminio” sea una sola condición. Aleación, espesor, rigidez, husillo, herramienta, sujeción, estrategia CAM y evacuación de viruta deciden la ventana real. El objetivo no es demostrar que la máquina puede arrancar metal, sino conseguir un proceso estable, repetible y razonable para la pieza.
“Aluminio” no es un único material de mecanizado
Las aleaciones de aluminio varían en dureza, resistencia, tratamiento térmico y tendencia a formar built-up edge. Autodesk y fabricantes de herramienta organizan sus recomendaciones por grupos de material precisamente porque la respuesta cambia. Una 6061-T6, una 5083 o una aleación fundida no deben recibir automáticamente la misma estrategia.
Para un taller pequeño, trabajar con material identificado aporta dos ventajas: puedes consultar una TDS/especificación y puedes comparar resultados entre lotes. Una placa sin grado conocido introduce una variable que luego se atribuye erróneamente a la máquina.
Qué exige una CNC de escritorio para mecanizar aluminio
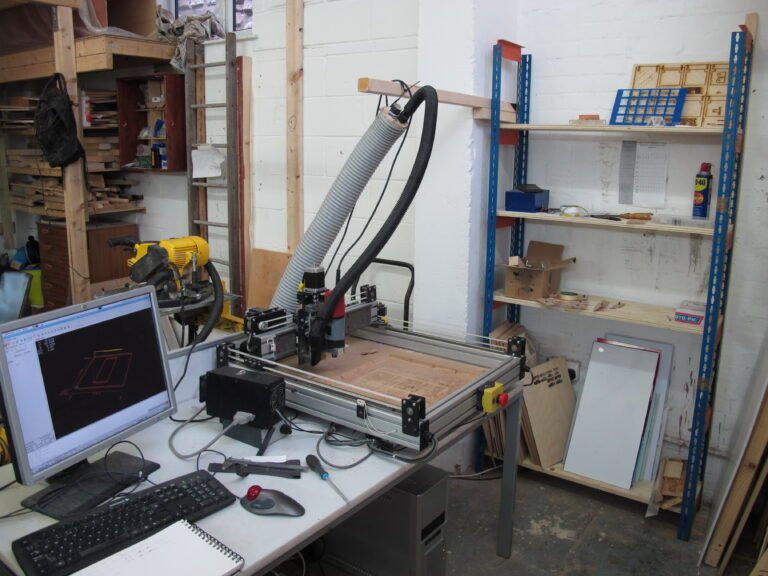
La capacidad real aparece en el conjunto: estructura, guías, husillo, portaherramientas, transmisión, aceleración, mesa y control. Un router ligero puede mecanizar aluminio con herramientas pequeñas y engagement razonable; un equipo más rígido permite aumentar profundidad, diámetro o MRR antes de entrar en chatter.
- Rigidez: limita cuánto se puede cargar la herramienta sin deflexión/vibración.
- Husillo: debe mantener RPM bajo carga; altas rpm con poco par no sustituyen rigidez.
- Runout: especialmente crítico con fresas pequeñas, porque un labio puede asumir casi toda la carga.
- Avance/aceleración: la máquina debe alcanzar la velocidad programada en trayectorias cortas.
- Evacuación: la viruta no debe permanecer en la ranura para ser recortada.
La comparativa router CNC vs fresadora CNC desarrolla el compromiso entre envolvente, rigidez y husillo. En aluminio, ese compromiso deja de ser abstracto porque se manifiesta en vibración y calidad superficial.
Herramienta: pocos labios, gran evacuación y filo adecuado
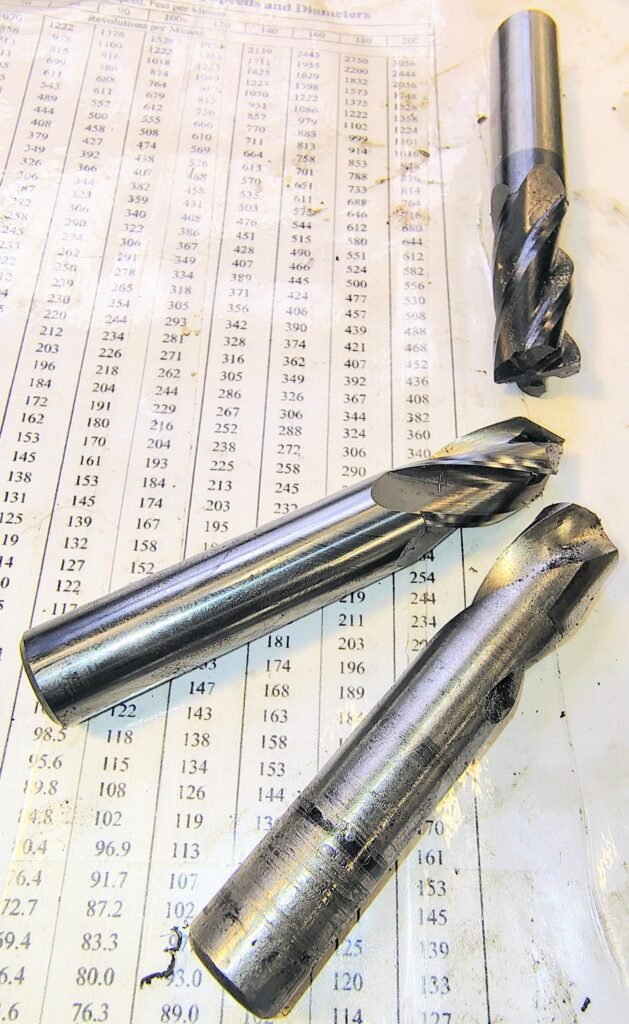
En routers de altas rpm son habituales fresas de uno o dos labios destinadas a aluminio porque dejan más espacio a la viruta. LMT Onsrud publica series específicas para no férreos y destaca geometrías de evacuación y recubrimientos/material de herramienta adaptados.
Una fresa genérica de cuatro labios puede funcionar en un VMC con refrigerante, pero en un router pequeño puede obligar a avances demasiado altos para mantener chipload o reducir el espacio disponible para viruta. El número de labios debe relacionarse con RPM, avance y capacidad de evacuación.
Usa la menor longitud de voladizo que permita la geometría. Una fresa larga flexa más y amplifica runout/chatter. Si necesitas llegar profundo, plantea una secuencia o herramienta diseñada para esa profundidad en lugar de sacar el vástago “por si acaso”.
Feeds & speeds: parte de la herramienta, no de una tabla “para aluminio”
La relación sigue siendo Vf = fz × Z × n, pero el chipload fz debe salir de la referencia de herramienta, diámetro, aleación y operación. Harvey Performance y Onsrud ajustan sus recomendaciones por engagement y geometría.
En una CNC ligera suele ser mejor reducir la carga de corte radial/axial antes que bajar el avance hasta convertir el filo en una herramienta de frotamiento. Si mantienes demasiadas rpm con poco avance, aumenta la probabilidad de calor y aluminio adherido al filo.
La guía de avances, RPM y carga de viruta explica las fórmulas y por qué bajar avance no siempre hace el proceso más seguro.
Estrategia CAM: controlar engagement puede compensar una máquina menos rígida
Las trayectorias adaptativas/trocoidales mantienen un engagement más constante que un pocket convencional con esquinas donde la herramienta entra de repente en mucho material. Autodesk utiliza esa lógica en sus estrategias de desbaste adaptativo.
En un equipo de escritorio, una profundidad axial razonable con poco engagement radial puede aprovechar más longitud de filo y reducir picos de fuerza. Eso no convierte cualquier máquina en un VMC: los límites de husillo, guías y portaherramientas siguen presentes.
- Evita ranurar al 100 % del diámetro cuando una estrategia con menor engagement pueda resolver el desbaste.
- Usa rampas/hélices si la herramienta lo permite en lugar de plunges agresivos.
- Deja material para una pasada de acabado estable.
- Simula holder y fixture, no solo la punta de la fresa.
La viruta es el mejor lugar para sacar el calor
Al mecanizar aluminio, la viruta debe formarse y abandonar el corte. Si permanece, la herramienta la vuelve a cortar, aumenta temperatura y puede soldarla al filo. Ese built-up edge altera geometría de corte y degrada superficie muy rápido.
Aire dirigido puede limpiar ranuras en operaciones ligeras. En cortes más exigentes puede ser útil lubricación mínima o refrigerante compatible con máquina, material y entorno. El objetivo no es “enfriar todo” indiscriminadamente, sino evitar adherencia y evacuar calor/viruta.
Lubricación y refrigeración: la máquina define qué es viable
Un VMC cerrado admite flood coolant con contención y retorno. Un router abierto de madera puede no estar diseñado para litros de refrigerante. Añadir líquido sin valorar electrónica, spoilboard, aspiración y gestión de residuos puede crear más problemas que solucionar.
En routers ligeros, aire o MQL pueden ser alternativas cuando la herramienta y aplicación lo permiten. Sigue la recomendación del fabricante de herramienta y del equipo. Evita mezclar polvo combustible de madera con sistemas de lubricación/viruta metálica sin rediseñar el puesto.
Sujeción: el aluminio castiga cualquier micro-movimiento
La pieza debe soportar fuerzas laterales sin deslizar ni vibrar. Mordazas, clamps, fixtures o adhesivos técnicos pueden funcionar según geometría. El punto débil suele aparecer cuando se intenta sujetar una placa fina solo por extremos y el centro vibra.
La guía de sujeción, cero pieza y WCS desarrolla referencias y offsets. Para aluminio añade una preocupación: no deformar piezas delgadas con la propia sujeción. Si mecanizas una placa arqueada apretándola plana, puede recuperar forma al soltarla.
Acabado: no persigas una superficie perfecta con una herramienta dañada
Una pasada de acabado con engagement reducido puede mejorar superficie, pero solo si la herramienta sigue afilada y el runout es bajo. Una fresa con aluminio soldado al filo no “se arregla” bajando el avance.
- Separa desbaste y acabado cuando la pieza lo justifique.
- Deja una cantidad uniforme de material para acabado.
- Evita cambios bruscos de engagement en la pasada final.
- Comprueba si marcas periódicas coinciden con vibración, runout o resonancia.
Cuándo una CNC de escritorio deja de ser la herramienta adecuada
Si la pieza exige desbaste continuo de gran volumen, acero, cavidades profundas con herramientas grandes, tolerancias estrechas en múltiples caras o productividad sostenida, una fresadora/VMC puede ser económicamente mejor aunque el router “consiga hacerlo”.
El criterio no es orgullo técnico, sino coste por pieza útil. Ejecutar veinte pasadas conservadoras, vigilar viruta manualmente y cambiar herramientas rotas puede ser más caro que usar una máquina diseñada para esa carga.
Procedimiento para una primera prueba seria
- Identifica aleación y espesor.
- Selecciona herramienta específica para aluminio/no férreo.
- Comprueba runout, collet y voladizo.
- Fija la pieza de forma rígida y define WCS reproducible.
- Parte de chipload/velocidad recomendados por fabricante de herramienta.
- Adapta RPM y avance a límites reales de la máquina.
- Elige engagement conservador y estrategia que evite picos.
- Implementa evacuación de viruta.
- Haz una prueba corta y observa viruta, sonido, acabado y carga.
- Registra parámetros antes de optimizar.
Errores frecuentes
- “Si corta madera, cortará aluminio bajando avance”. Puede aumentar frotamiento y calor.
- Usar una aleación desconocida. Complica todo diagnóstico.
- Demasiados labios en un husillo rápido. Puede dificultar mantener chipload y evacuar viruta.
- Ranurado profundo como prueba principal. Es una de las operaciones más exigentes.
- Ignorar runout. Con herramientas pequeñas, unas centésimas pueden desequilibrar la carga entre filos.
- Confundir capacidad puntual con productividad. Una pieza exitosa no demuestra ciclo sostenible.
Preguntas frecuentes
¿Qué aluminio es más fácil para empezar?
Una aleación mecanizable y bien identificada como 6061 suele ser un punto de partida común, pero la herramienta y tabla del fabricante deben corresponder a ese material. No uses esa recomendación como sustituto de identificar el grado.
¿Necesito refrigerante?
No siempre. Aire o lubricación mínima pueden ser suficientes en determinadas operaciones. En otras, refrigeración/lubricación más robusta mejora evacuación y evita built-up edge. Depende de máquina, herramienta y carga.
¿Una CNC de escritorio puede dar precisión real en aluminio?
Sí dentro de su ventana, pero la precisión final depende de rigidez, runout, metrología, temperatura, herramienta, estrategia y setup. No se deduce del paso mínimo de los motores.
Fuentes, alcance y créditos
Guía documental. Las fuentes de fabricantes se usan para principios de tooling, engagement y CAM; no se trasladan parámetros numéricos a máquinas no equivalentes. Última revisión editorial: 9 de octubre de 2026.
- Autodesk: speeds and feeds fundamentals.
- Autodesk Fusion: adaptive clearing.
- Harvey Performance: aluminum machining considerations.
- LMT Onsrud: aluminum cutting tools.
- LMT Onsrud: routing aluminum / fixturing.
- Imagen: Mike1024 / Wikimedia Commons, CAD model and CNC machined part, dominio público.