
☰
Una trayectoria CAM puede ser perfecta y aun así chocar o cortar en el lugar equivocado si el setup físico no coincide con el setup digital. Sujeción, stock, WCS y cero pieza son la interfaz entre ambos mundos. Antes de generar el primer toolpath conviene decidir dónde estará la pieza, qué la mantiene inmóvil, desde qué referencia medirás y qué offsets usará el control.
Setup: mucho más que elegir el origen en CAM
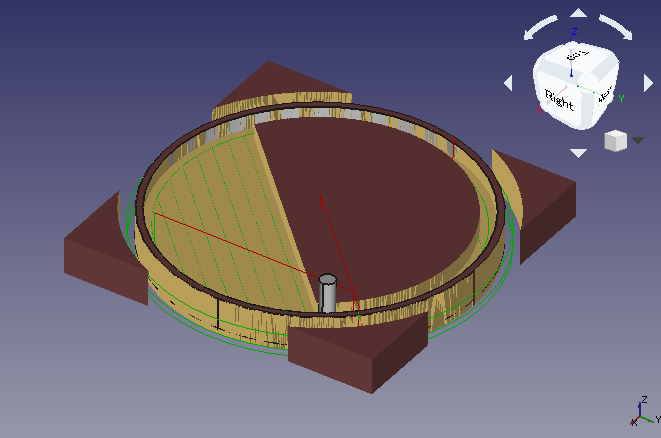
Autodesk define el setup de fabricación a partir del modelo, la máquina/operación, el stock y la orientación/origen del WCS. Esa definición digital debe corresponder a una pieza real colocada y fijada en la máquina.
El mismo CAD puede requerir setups diferentes si la pieza se sujeta en otra cara, cambia de máquina o necesita una segunda operación. Cada setup debe tener una referencia reproducible y acceso de herramienta suficiente sin invadir mordazas o bridas.
Sujeción: resistir fuerzas sin deformar ni bloquear la herramienta
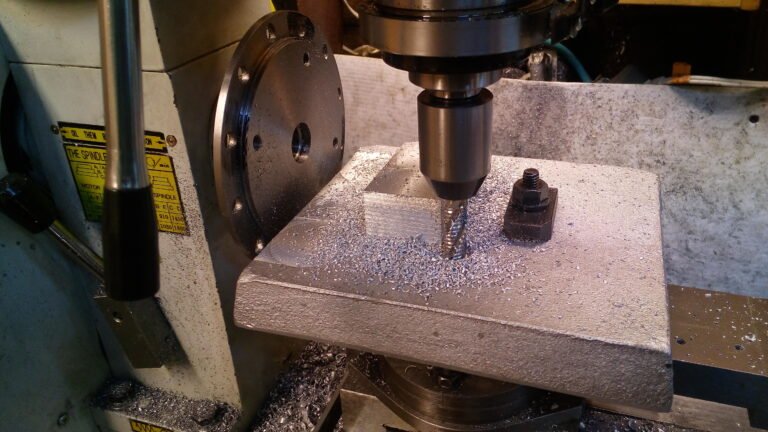
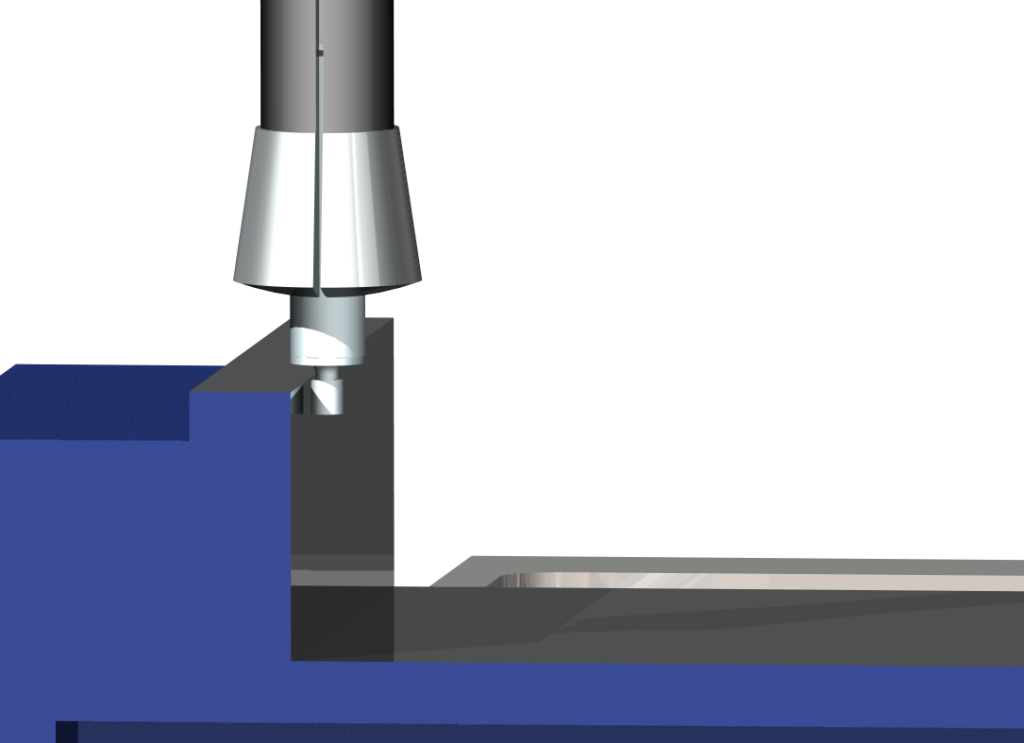
El workholding debe impedir movimiento bajo fuerzas de corte y, a la vez, mantener accesibles las superficies que la herramienta necesita. Una mordaza puede ser ideal para un bloque; vacío para paneles; bridas para piezas grandes; un fixture dedicado para una serie repetitiva.
- Rigidez: la pieza no debe vibrar ni desplazarse.
- Deformación: apretar demasiado una pieza delgada puede mecanizarla deformada.
- Acceso: portaherramientas y husillo también necesitan clearance, no solo el filo.
- Repetibilidad: topes/pines permiten volver a cargar la pieza en la misma referencia.
- Viruta: el fixture no debería crear bolsas donde se acumule material y cause recorte.
Antes de CAM, modela o al menos representa los elementos de sujeción relevantes. Una simulación no puede detectar una mordaza que no existe en el entorno digital.
Stock: el volumen inicial también es geometría
El stock define qué material existe antes de empezar. Puede ser una caja sobredimensionada, un cilindro, una pieza precortada o el resultado de una operación anterior. Autodesk usa esa información para simulación y generación de trayectorias.
Si declaras 10 mm de sobreespesor que en realidad no existen, el CAM puede perder tiempo cortando aire. Si omites material real, una entrada o rápida puede atravesar stock no modelado. Mide dimensiones y, cuando la materia prima tiene variación, diseña el setup con margen.
WCS: el sistema de coordenadas que usa la fabricación
El WCS define orientación de X/Y/Z y origen del programa. No tiene que coincidir con el origen usado al diseñar CAD. Puede elegirse en una esquina superior del stock, centro de una cara, eje de un agujero o una referencia de fixture.
Una buena referencia es accesible y reproducible. Si necesitas dar la vuelta a la pieza, un origen basado en un fixture o elementos mecanizados puede ser más robusto que una esquina que desaparecerá durante el primer desbaste.
G54 y otros work offsets: trasladar coordenadas de pieza a coordenadas máquina
Haas documenta G54–G59 como sistemas de coordenadas de trabajo estándar. El control conoce sus coordenadas máquina; un work offset le dice dónde está el origen de la pieza dentro de ese espacio.
Esto permite mantener el programa igual y mover físicamente el fixture actualizando el offset. También permite varias piezas: cada una puede usar G54, G55, G56… si post, programa y control están configurados coherentemente.
No confundas work offset con offset de longitud de herramienta. Uno localiza la pieza; el otro compensa dónde queda la punta de cada herramienta respecto a la referencia del husillo/control.
Cómo localizar X/Y: borde, palpador, pin o fixture
Un edge finder mecánico permite localizar el borde conocido de una pieza y corregir por el radio del palpador. También existen sondas electrónicas que automatizan bordes, esquinas, centros y agujeros.
Para producción repetida, un fixture con pines/topes puede ser superior: la referencia se establece una vez y cada pieza se carga contra superficies definidas. La metrología inicial se convierte en un proceso de carga repetible.
- Borde de stock: simple, pero cambia si el stock tiene tolerancias o rebabas.
- Centro de stock: útil en geometrías simétricas, exige conocer dimensiones reales.
- Agujero/feature mecanizado: excelente para segunda operación cuando ya existe una referencia precisa.
- Fixture/pin: fuerte para series y multi-op.
Cero Z: superficie del stock, mesa o referencia de fixture
Z puede referenciarse en la cara superior del stock, en una base/fixture o en otra superficie definida. Cada elección cambia cómo responde el programa a variaciones de espesor.
Si Z0 está en la cara superior, una placa 0,5 mm más gruesa mueve el fondo absoluto de una operación respecto a mesa. Si Z0 está en fixture/mesa, la cara superior varía pero determinadas profundidades respecto al soporte pueden mantenerse. Elige según qué dimensión funcional quieres controlar.
En routers de panel, una spoilboard surfacing y un sensor de herramienta pueden formar parte de la referencia. En VMC, una sonda o bloque de setting puede establecer superficies con mayor automatización. El principio sigue siendo el mismo: el CAM y la máquina deben compartir la misma definición.
Tool length y radius offsets: otra capa de coordenadas
Una biblioteca CAM conoce el diámetro y longitud nominal de herramienta; el control puede almacenar longitud real medida. Esa separación permite cambiar una fresa sin mover el cero pieza, siempre que el sistema compense la nueva longitud correctamente.
Errores de tool offset pueden ser catastróficos: una herramienta 20 mm más larga de lo esperado puede entrar en fixture aunque el WCS sea perfecto. Verifica que número de herramienta, holder, longitud y registro del control coinciden con el programa postprocesado.
Repetibilidad: diseñar el setup para poder reconstruirlo
Un setup profesional no depende de “poner la pieza aproximadamente donde estaba”. Documenta mordaza, paralelas, tope, fixture, orientación, G54, herramienta de palpado y cualquier offset especial.
En series, la repetibilidad del workholding puede valer más que reducir segundos de CAM. Si una pieza se carga siempre contra tres referencias controladas, el programa puede ejecutarse con menor variación y menos medición manual.
Simulación y verificación física: ambas son obligatorias
Autodesk permite simular stock, herramienta y movimientos para detectar colisiones modeladas. Después, antes del primer ciclo real, confirma físicamente que herramienta, offset, stock y fixture corresponden al setup.
- Simula toolpaths y movimientos de enlace.
- Comprueba holder/fixture en zonas profundas.
- Revisa G54/G55 esperado en el programa.
- Confirma tool numbers y offsets cargados.
- Usa single block/dry run/rapid override según procedimiento de la máquina al probar un programa nuevo.
- Detén el proceso si la posición real no coincide con la simulación.
Checklist antes del primer corte
- Stock correcto y dimensiones verificadas.
- Pieza limpia y apoyada en referencias previstas.
- Sujeción firme sin deformación ni colisiones.
- WCS del CAM coincide con orientación física.
- Work offset activo correcto.
- Cero X/Y/Z medido por método definido.
- Herramientas correctas, bien sujetas y con offsets medidos.
- Trayectorias regeneradas y simuladas.
- Clearance de mordazas, bridas y holder verificado.
- Programa/post corresponden al control real.
Errores frecuentes
- Mover el origen en CAM sin volver a tocar pieza.
- Usar el borde bruto como referencia cuando varía entre piezas.
- Modelar pieza pero no mordaza/fixture.
- Confundir G54 con coordenadas máquina.
- Olvidar que Z del stock cambia con espesor.
- Cambiar herramienta sin revisar tool length offset.
Fuentes, alcance y créditos
Guía documental de setup. Los nombres y procedimientos de offsets dependen del control; la lógica se contrasta con Autodesk Fusion y Haas. Última revisión editorial: 9 de octubre de 2026.