
☰
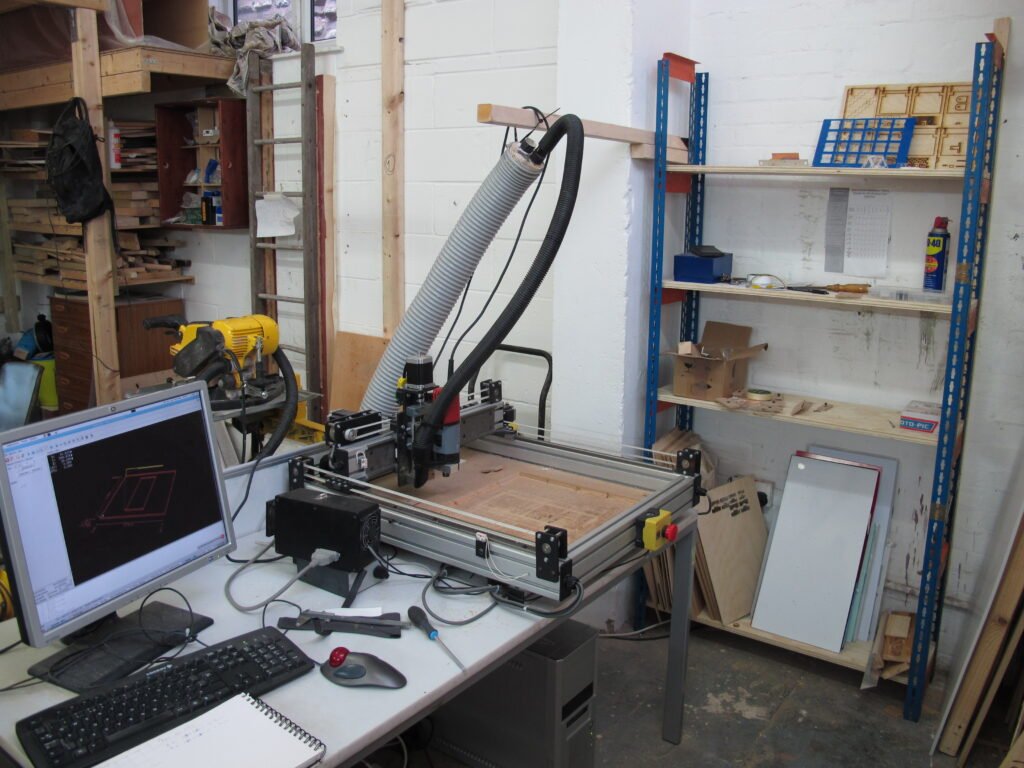
Un router CNC y una fresadora CNC hacen girar una herramienta y retiran material, pero están optimizados alrededor de compromisos distintos. El router suele priorizar una envolvente X/Y grande, husillos de altas rpm y movimiento rápido sobre paneles o piezas extensas; una fresadora o centro de mecanizado suele concentrar más masa, rigidez, capacidad de sujeción, par y control de viruta/refrigerante en un volumen menor. Hay solapamiento real entre ambos mundos: la etiqueta no decide por sí sola qué material puedes mecanizar.
“Router” y “fresadora” describen tendencias de diseño, no una ley física
Ambas máquinas pertenecen al mecanizado CNC sustractivo: una herramienta rotativa se mueve respecto a una pieza fijada y elimina material siguiendo una trayectoria programada. La diferencia útil aparece en qué problema ha optimizado el fabricante.
En un router de producción es habitual encontrar mesas de 4 × 8 o 5 × 10 pies, vacío para sujetar paneles, husillos de 5.000–24.000 rpm y movimientos rápidos elevados. Laguna, por ejemplo, publica esas características en su SmartShop 2 Pro y declara compatibilidad con madera, plásticos y metales no férreos bajo condiciones adecuadas. En un centro de mecanizado vertical Haas, el lenguaje cambia: cono de herramienta, par del husillo, capacidad del cambiador, peso admisible sobre mesa, refrigerante y empuje de ejes ocupan una parte central de la especificación.
Esas fichas no demuestran que “todo router” o “toda fresadora” sea igual. Sirven para visualizar dos prioridades de ingeniería. Entre ambos extremos existen routers muy pesados, fresadoras ligeras de escritorio y máquinas híbridas que rompen cualquier regla simplista.
La rigidez es el punto donde muchas comparaciones empiezan a tener sentido
Durante el corte, la herramienta genera fuerzas. Si estructura, pórtico, guías, husillo, portaherramientas o sujeción se deforman, la posición programada deja de coincidir con la posición real del filo. La consecuencia puede aparecer como vibración, mala superficie, dimensiones fuera de tolerancia, rotura de herramienta o necesidad de reducir la carga de corte.
Una fresadora orientada a metal suele invertir mucha masa y sección estructural en mantener esa deformación baja. Un router debe cubrir, con frecuencia, un plano X/Y mucho mayor; aumentar rigidez en un pórtico largo penaliza coste, masa e inercia. Por eso muchos routers compensan trabajando con herramientas relativamente pequeñas, altas rpm y profundidades/cargas adaptadas a su estructura.
La rigidez no se deduce de una foto ni del peso por sí solo. Pero si tu pieza exige desbaste profundo en metal, herramientas de gran diámetro o tolerancias estrechas bajo carga, debes investigar la rigidez del sistema con más atención que la velocidad rápida anunciada.
Mesa grande frente a volumen compacto: la geometría de la pieza cambia la máquina
Un router tiene una ventaja difícil de ignorar cuando la materia prima llega como tablero. Una mesa 4 × 8 permite colocar una placa estándar completa, sujetarla por vacío o zonas y anidar múltiples piezas. En carpintería, rotulación, composites, espumas y plásticos de gran formato, ese flujo puede pesar más que cualquier ganancia marginal de rigidez.
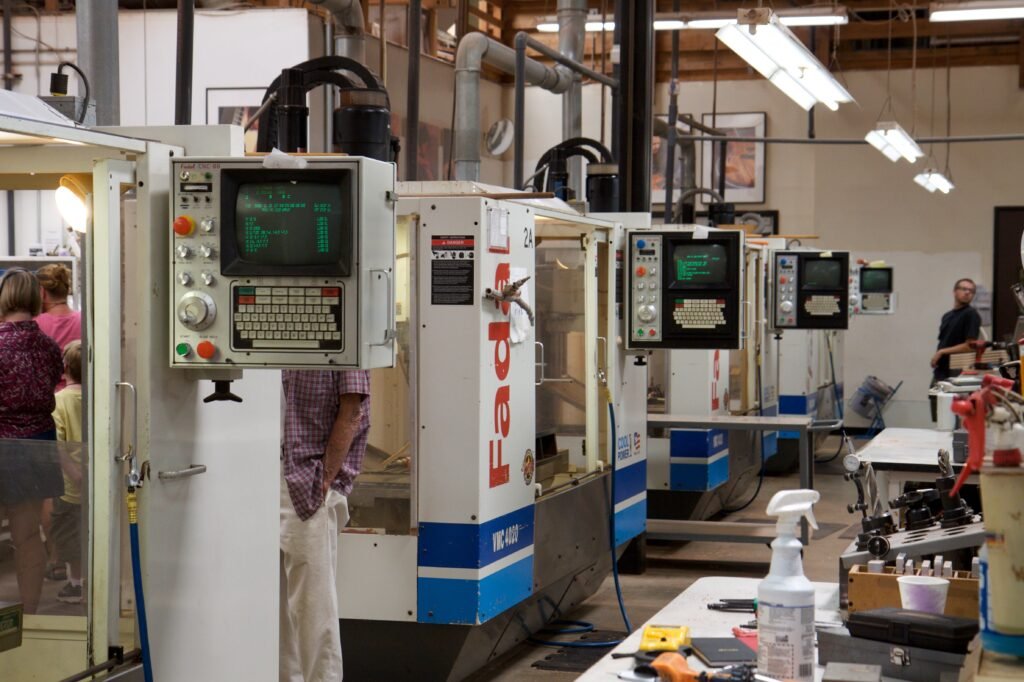
Un VMC concentra capacidad en un volumen más compacto y tridimensional. La mesa admite mordazas, utillajes, bridas y referencias mecánicas robustas; el eje Z y la distancia husillo-mesa se dimensionan pensando en herramientas, portaherramientas y piezas sujetas sobre fixtures. Haas publica, por ejemplo, 508 × 406 × 508 mm de recorrido en un VF-1 frente a mesas de varios metros en routers industriales. No es “menos máquina”: resuelve otro tipo de pieza.
La envolvente debe evaluarse con stock + sujeción + herramienta, no con la pieza CAD desnuda. Una pieza de 120 mm de alto puede no caber si la mordaza, placa de sacrificio, longitud de herramienta y distancia de seguridad consumen el recorrido Z.
Husillo: rpm máximas no equivalen a capacidad de corte
Los routers suelen usar husillos eléctricos de alta velocidad. Laguna publica rangos de 5.000 a 24.000 rpm en sus SmartShop. Esa velocidad resulta natural con herramientas de diámetros pequeños y materiales donde una velocidad de corte elevada ayuda a mantener una carga de viruta razonable.
Una fresadora puede operar a menos rpm y ofrecer mucho más par, especialmente en husillos y conos orientados a herramientas grandes. Un Haas VF-11/50, por ejemplo, publica 7.500 rpm y 460 Nm de par máximo a baja velocidad; no tiene sentido enfrentarlo a un router preguntando cuál “gira más rápido”. Cada husillo está diseñado para una ventana de herramienta y carga.
También importa la interfaz: pinza ER en muchos routers, frente a conos BT/CT/HSK y cambiadores automáticos en centros de mecanizado. Runout, rigidez del portaherramientas, longitud en voladizo y calidad del equilibrado pueden dominar el resultado con fresas pequeñas.
Cremallera, husillo de bolas y servos: no conviertas un componente en veredicto
En grandes routers es común usar cremallera y piñón en X/Y para cubrir recorridos largos con velocidad elevada, y husillo de bolas en Z. Laguna publica exactamente esa combinación en varios SmartShop. En centros de mecanizado es frecuente encontrar husillos de bolas y servomotores dimensionados para altas fuerzas y control cerrado de posición.
Eso no permite declarar que una tecnología de transmisión sea “precisa” y otra “imprecisa” sin más datos. Precarga, reducción, calidad de montaje, guías, compensaciones, control y mantenimiento importan. Lo útil es observar si la arquitectura sostiene la carga de corte y repetibilidad que exige tu pieza durante toda el área de trabajo.
Madera, plástico y aluminio: la etiqueta de la máquina no decide sola
Madera y tableros
El router es una solución especialmente natural para tableros por superficie útil, vacío, altas rpm y capacidad de mover herramientas pequeñas a avances elevados. Una fresadora puede mecanizar madera, pero su volumen y sistema de mesa pueden ser poco eficientes si la prioridad es convertir paneles grandes en muchas piezas.
Plásticos
Ambas arquitecturas pueden trabajar plásticos. Lo crítico pasa a ser evacuar viruta, evitar recalentamiento, elegir geometría de fresa y mantener una carga que corte en lugar de frotar. Un router de alta velocidad puede ser excelente con plásticos si la herramienta y el sistema de extracción/aire acompañan.
Aluminio y otros no férreos
Decir que “un router no corta aluminio” es falso; Laguna y ShopSabre venden routers destinados también a no férreos. Pero la afirmación inversa —“si corta aluminio, equivale a una fresadora”— también es débil. En aluminio importan rigidez, estrategia, herramienta, evacuación de viruta, lubricación o refrigeración cuando corresponda y capacidad para mantener carga sin chatter.
Para placas grandes, operaciones 2,5D y herramientas pequeñas, un router rígido puede ser muy competitivo. Si el trabajo evoluciona hacia desbastes agresivos, cavidades profundas, acero, utillajes pesados o tolerancias exigentes de forma repetida, una fresadora/centro de mecanizado suele ofrecer una base más adecuada.
Acero
El acero eleva las fuerzas, cambia la ventana de velocidad de corte y exige una máquina, herramienta y refrigeración apropiadas. No es una extensión automática de “puede cortar aluminio”. En la práctica, es una señal clara para evaluar una fresadora diseñada para metal salvo que el fabricante del router documente expresamente esa capacidad y la operación concreta.
Precisión, repetibilidad y acabado: evita un único número
La “precisión” publicada suele mezclar conceptos distintos: resolución de mando, exactitud de posicionamiento, repetibilidad y tolerancia conseguible sobre pieza. Esta última depende además de herramienta, runout, flexión, temperatura, material, estrategia y metrología.
Una fresadora más rígida puede mantener mejor la geometría bajo cargas elevadas; un router bien construido puede producir piezas muy precisas cuando la carga se mantiene dentro de su ventana. La forma correcta de comparar es definir una característica: por ejemplo, un alojamiento de Ø20 mm con tolerancia funcional, una cara plana o un encaje en panel. Después pregunta qué proceso, herramienta y estrategia permiten verificarla.
Sujeción y cero pieza: donde el tamaño de mesa deja de ser toda la historia
Autodesk coloca stock, orientación y WCS al inicio de un setup CAM por una razón: las trayectorias solo tienen sentido si el mundo digital coincide con la pieza real. Routers y fresadoras resuelven esa referencia de forma distinta según su trabajo habitual.
- Vacío: muy eficiente para paneles planos y producción repetida, pero depende de superficie de sellado, porosidad y estrategia de corte.
- Mordazas: concentran gran fuerza y referencias repetibles en piezas compactas, pero ocupan volumen Z y pueden limitar acceso.
- Bridas / T-slots: flexibles para piezas grandes o irregulares, con necesidad de planificar colisiones.
- Fixtures y placas modulares: elevan repetibilidad y productividad cuando la serie justifica preparar utillaje.
La máquina adecuada no es solo la que “tiene sitio”: es la que permite sujetar la pieza sin deformarla, acceder con la herramienta y recuperar la referencia de manera fiable.
Viruta, polvo y refrigerante cambian el taller
Un router de madera puede generar grandes volúmenes de polvo y viruta ligera; una buena captación en el cabezal forma parte del sistema. Una fresadora de metal puede trabajar con refrigerante, cerramiento y transportador de virutas. Entre ambos extremos hay routers para aluminio con aire, lubricación mínima u otras soluciones.
Esto tiene consecuencias fuera de la ficha CNC. Un taller pensado para aspirar MDF no está automáticamente preparado para neblinas de refrigerante, viruta metálica caliente o mezclas de residuos. La elección de máquina arrastra requisitos de limpieza, mantenimiento, seguridad, ruido y gestión de residuos.
Router CNC vs fresadora CNC: matriz de decisión
| Criterio | Router CNC | Fresadora / VMC |
|---|---|---|
| Piezas grandes y planas | Ventaja habitual por mesa y pórtico | Posible, pero la envolvente puede penalizar coste/espacio |
| Rigidez bajo carga | Muy variable; depende mucho de diseño y tamaño | Suele ser prioridad estructural |
| RPM de husillo | Frecuentemente altas | Rango amplio; puede priorizar par o alta velocidad según husillo |
| Herramienta | Fresas pequeñas/medias, pinzas o ATC ISO/HSK en equipos industriales | Conos y ATC diseñados para amplia biblioteca y cargas elevadas |
| Sujeción típica | Vacío, spoilboard, bridas, T-slot | Mordazas, fixtures, T-slots, sistemas modulares |
| Madera/tablero | Muy natural | Puede hacerlo, menos eficiente para panel grande |
| Aluminio | Viable en routers adecuados con proceso correcto | Aplicación habitual en máquinas para metal |
| Acero | No asumir capacidad | Terreno típico de fresadoras adecuadamente dimensionadas |
| Polvo/viruta | Captación de polvo/viruta muy relevante | Gestión de viruta y refrigerante frecuente |
| Productividad típica | Muy fuerte en nesting y panel processing | Muy fuerte en múltiples operaciones, herramientas y setups controlados |
Coste real: una fresadora barata puede necesitar otro taller; un router barato puede limitar tu pieza
El coste total incluye mucho más que la máquina: herramientas, portaherramientas, aspiración o refrigerante, aire, metrología, sujeción, CAM, electricidad, instalación, transporte, mantenimiento y espacio. En routers grandes, una bomba de vacío y extracción industrial pueden ser una parte sustancial del sistema. En un VMC, potencia eléctrica, aire, refrigerante, utillaje y logística de instalación cambian la escala.
También hay un coste de estrategia. Si compras un router ligero para una cartera que termina dominada por aluminio exigente, puedes pagar durante años en pasadas conservadoras, herramientas y tiempo. Si compras un VMC para recortar tableros completos, quizá hayas pagado masa y precisión en el lugar equivocado mientras sigues sin tener área de trabajo.
Cómo elegir: seis preguntas que eliminan la mayor parte de la duda
- ¿Cuál es el stock máximo real? Incluye tablero, mordaza, fixture y margen de herramienta.
- ¿Qué materiales dominarán el 80% del trabajo? No compres para el caso excepcional.
- ¿Qué herramientas y cargas necesitas? Diámetro, longitud, rpm y profundidad de corte revelan más que “3 ejes”.
- ¿Qué tolerancias son funcionales? Separa apariencia de dimensiones que afectan montaje o rendimiento.
- ¿Cómo sujetarás y referenciarás la pieza? El mejor husillo no arregla un setup débil.
- ¿Cuál es el flujo completo del taller? Polvo, viruta, refrigerante, ruido, electricidad, aire, CAM y metrología.
Si tus respuestas apuntan a paneles grandes, altas rpm, nesting y materiales relativamente fáciles de mecanizar, un router parte con ventaja. Si apuntan a piezas compactas, metal, herramientas más exigentes, múltiples operaciones y control dimensional bajo carga, una fresadora o VMC merece prioridad. Si estás en la zona de solapamiento —por ejemplo, placas grandes de aluminio— compara máquinas concretas por rigidez, husillo, sujeción y estrategia, no por etiqueta.
Errores frecuentes
- “Router = madera, mill = metal”. Es una aproximación inicial, no una frontera técnica.
- Comparar solo rpm. Sin par, herramienta, rigidez y carga de viruta, la cifra dice poco.
- Confundir tamaño con capacidad. Una mesa enorme no implica más rigidez; una envolvente pequeña no implica poca productividad.
- Ignorar Z útil. Fixture, herramienta y portaherramientas consumen recorrido.
- Creer la tolerancia de catálogo como tolerancia de pieza. El proceso completo determina el resultado.
- No presupuestar extracción/refrigeración y sujeción. Son parte de la máquina operativa.
Preguntas frecuentes
¿Puede un router CNC mecanizar aluminio?
Sí, si la máquina, husillo, herramienta, sujeción, evacuación de viruta y parámetros son adecuados. Fabricantes de routers industriales especifican el trabajo con no férreos. La pregunta correcta es cuánto material necesitas retirar, con qué acabado y tolerancia y durante cuántas horas.
¿Una fresadora CNC siempre es más precisa?
No como afirmación universal. Suele disponer de una arquitectura más favorable para mantener geometría bajo cargas altas, pero el resultado depende de la máquina concreta y del proceso. Un router industrial bien construido puede superar ampliamente a una fresadora ligera o desgastada en ciertas piezas.
¿Por qué los routers usan tantas rpm?
Porque trabajan con frecuencia con herramientas pequeñas y materiales/avances que aprovechan velocidades de corte altas. Para mantener carga de viruta, rpm y avance deben considerarse juntos. Más rpm sin avance suficiente puede aumentar frotamiento y calor.
¿Qué elegir para empezar?
Empieza por tus piezas. Si predominan paneles de madera/plástico y el área manda, router. Si predominan piezas metálicas compactas y la exigencia mecánica/tolerancia manda, fresadora. Nuestra guía de primera CNC desarrolla el método de compra completo.
Fuentes, alcance y créditos
Comparativa documental de arquitecturas. Las especificaciones citadas de Laguna y Haas ilustran extremos del mercado y no se presentan como definición universal de router o fresadora. No se han realizado ensayos propios. Última revisión editorial: 8 de octubre de 2026.
- Laguna Tools SmartShop 2 Pro — ejemplo de router industrial: mesa, husillo, transmisión y aplicaciones; fuente de fabricante.
- Laguna Tools SmartShop 3 Excel — ejemplo de router de producción y trabajo con no férreos; fuente de fabricante.
- ShopSabre PRO Series — materiales y opciones de sujeción/husillo; fuente de fabricante.
- Haas VC-400 / VF-1 specifications — ejemplo de VMC: recorridos, husillo, mesa y herramientas; fuente de fabricante.
- Haas VF-11/50 specifications — ejemplo de husillo de alto par y arquitectura de fresadora; fuente de fabricante.
- Autodesk Fusion: manufacturing setup — stock, orientación y WCS en el flujo CAM.
- Imagen principal: Matthew Venn / Wikimedia Commons, CC BY-SA 2.0.
- Imagen VMC: Marcin Wichary / Wikimedia Commons, CC BY 2.0.